LANGUAGE
PVC শীথিংয়ের জন্য 380 kg/h রেট করা একটি 90 মিমি এক্সট্রুডার প্রায়শই 330 kg/h এ স্থির হয় একবার যখন লাইনটি একটি ভারী ফিলার লোড সহ একটি যৌগটিতে তিন শিফটে চলে — এবং অপারেটর ডাই, ভ্যাকুয়াম পাম্প বা স্ক্রুকে দায়ী করে৷ বেশিরভাগ স্পেসিফিকেশন পর্যালোচনায় আমরা বসে থাকি, অমিলটি কয়েক মাস আগে লক করা হয়েছিল, যখন একটি যৌগের জন্য একটি স্ক্রু জ্যামিতি বাছাই করা হয়েছিল এবং লাইনটিকে পরে অন্যটি চালানোর জন্য বলা হয়েছিল।
সংক্ষিপ্ত সংস্করণ
স্ক্রু এক্সট্রুডারগুলি যৌগ এবং লাইনের গতি দ্বারা বেছে নেওয়া হয়, নামমাত্র টনেজ দ্বারা নয়। PVC নিরোধক এবং শীথিং 20-24:1 এল/ডি একক স্ক্রুতে 2.5-3.5 কম্প্রেশন অনুপাত সহ আরামে বসে। উচ্চ লাইন গতিতে PE এবং XLPE নিরোধকের জন্য গ্রোভড ফিড, 25-30:1 L/D এবং গলিত তাপমাত্রা সমতল ধরে রাখার জন্য একটি বাধা অংশ প্রয়োজন। এই তিনটি ভেরিয়েবলের সাথে মিল করুন এবং যৌগের প্রথম ড্রাম খোলার আগে বেশিরভাগ ব্যাস-ড্রিফট এবং আউটপুট-স্থিতিশীলতার অভিযোগের উত্তর দেওয়া হয়।
জ্যামিতি কীভাবে একটি তারের লাইনে ম্যাপ করে, কোন ক্রয়ের স্পেসিফিকেশনের মধ্যে কোন সংখ্যাগুলি অন্তর্ভুক্ত, এবং তিন বছরে আউটপুট স্থিতিশীল রাখার চেকগুলি অনুসরণ করে।
স্ক্রু আসলে ব্যারেলের ভিতরে কি করছে
একটি একক স্ক্রু একটি ঘূর্ণনে তিনটি কাজ করে: এটি ঠান্ডা দানাদারকে বহন করে, এটিকে উত্তপ্ত ব্যারেল প্রাচীরের বিরুদ্ধে গলিয়ে দেয় এবং গলিতকে একটি ব্রেকার প্লেটের মাধ্যমে ক্রসহেডে পাম্প করে এমন চাপে যা প্রাচীরের পুরুত্ব ধরে রাখার জন্য যথেষ্ট। প্রতিটি কাজ তার নিজস্ব জোনে বাস করে এবং প্রতিটি জোন ফ্লাইট গভীরতা দ্বারা সংজ্ঞায়িত করা হয়।
ফিড জোন
গভীর ফ্লাইট, মোটামুটি 0.12-0.18 D। এর কাজ হল ভলিউমেট্রিক কনভেয়িং, তাই আউটপুট দানাদার বাল্ক ঘনত্ব এবং পেলেট আকৃতি অনুসরণ করে। এই অঞ্চলটি একটি খাঁজকাটা ব্যারেল স্থিতিশীল করার জন্য ডিজাইন করা হয়েছে।
কম্প্রেশন জোন
ফিড থেকে মিটারিং গভীরতা পর্যন্ত ফ্লাইট ডেপথ ট্যাপার। দুটির মধ্যে অনুপাত হল কম্প্রেশন অনুপাত; খুব কম এবং গলিত কণাগুলি ডাইতে পৌঁছে যায়, খুব বেশি এবং শিয়ার হিটিং 15-25 ডিগ্রি সেলসিয়াস গলতে যোগ করে।
মিটারিং জোন
ধ্রুবক অগভীর গভীরতা, সাধারণত 5-8 ডি দীর্ঘ। এটি পাম্প, এবং এর চাপের স্থায়িত্ব যে কোনো ডাউনস্ট্রিম কন্ট্রোল লুপের চেয়ে ব্যাস সহনশীলতাকে বেশি প্রভাবিত করে।
ব্রেকার প্লেট এবং ক্রসহেড
স্ক্রিন প্যাক 15-30 MPa ব্যাক প্রেসার তৈরি করে। একটি চাপ ডাই নিরোধক পরিচালনা করে, একটি টিউব ডাই শীথিং পরিচালনা করে; স্ক্রু সিদ্ধান্ত নেয় যে কোন একটি কতটা স্থিরভাবে ভরা হবে।
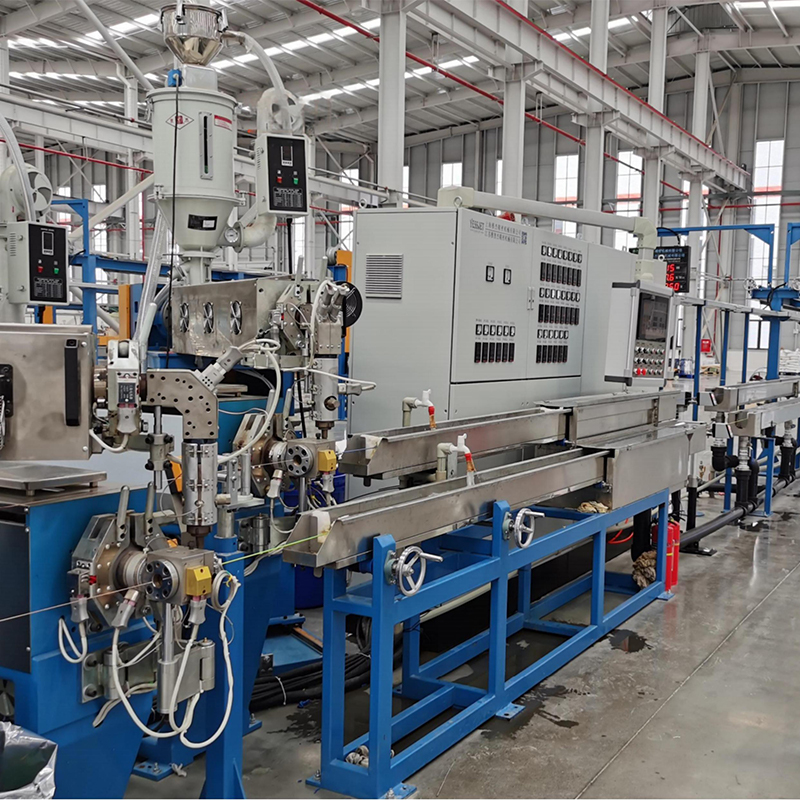
ডাউনস্ট্রিম, জ্যামিতিটি গুরুত্বপূর্ণ হওয়া বন্ধ করে দেয় যদি বাকি লাইন ধরে রাখতে না পারে। একটি XLPE নিরোধক লাইনে তার এবং তারের এক্সট্রুশন লাইন একটি সেটপয়েন্ট উইন্ডোতে ব্যারেল তাপমাত্রা, ট্রু কুলিং দৈর্ঘ্য, ক্যাপস্ট্যান টেনশন এবং টেক-আপ গতির ভারসাম্য বজায় রাখতে হবে এবং স্ক্রুটি সেই চেইনের প্রথম লিঙ্ক।
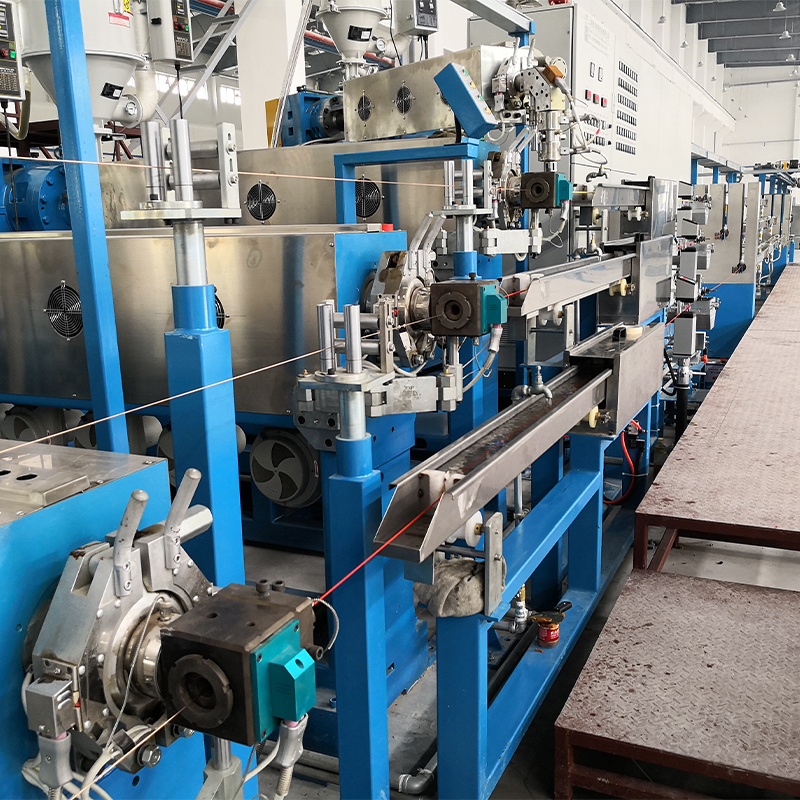 কুলিং ওয়াটার ট্যাঙ্ক সহ XLPE/PE কেবল এক্সট্রুডার ক্রসলিঙ্কযুক্ত PE লাইনগুলির জন্য যেখানে গলিত পুনরায় কাজ করা যায় না, এই সমন্বিত এক্সট্রুডার এবং মাল্টি-সেকশন ওয়াটার ট্যাঙ্ক নিয়ন্ত্রিত কুলিং এবং স্থিতিশীল আউটপুট সহ অবিচ্ছিন্ন নিরোধক সমর্থন করে। পণ্য দেখুন →
ক্রসলিংকড পিই স্টক বাড়ায় কারণ গলে যাওয়া পুনরায় কাজ করা যায় না। একটি ডেডিকেটেড PE/XLPE মেশিন একটি মিলিত জলের ট্রফ সহ একটি সংকীর্ণ ব্যান্ডে গলে যায় এবং ব্যারেলের ভিতরে অকাল ক্রসলিংকিং প্রতিরোধ করে, যা ব্যর্থতার মোড যা উত্পাদন চালানোর তিন দিন পরে জেল দাগ হিসাবে প্রদর্শিত হয়।
আউটপুট নির্ধারণ করে এমন সংখ্যার স্ক্রু ডিজাইনের তুলনা করা
যখন দুটি সরবরাহকারী একই ব্যাস উদ্ধৃত করে, পার্থক্যটি L/D, কম্প্রেশন অনুপাত এবং ফিড ডিজাইনে বসে। নীচের ব্যাপ্তিগুলি হল যা আমরা প্রায়শই প্রযুক্তিগত পর্যালোচনার সময় তুলনা করি।
তারের-লাইন স্পেসিফিকেশন থেকে আঁকা নির্দেশক রেঞ্জ; স্বাক্ষর করার আগে সর্বদা আপনার নিজস্ব যৌগের একটি দোকান পরীক্ষার বিরুদ্ধে নিশ্চিত করুন।
টুইন স্ক্রু মেশিনগুলি পিভিসি ড্রাই-ব্লেন্ডের কাজে আধিপত্য বিস্তার করে কারণ ইন্টারমেশিং ফ্লাইটগুলি স্ব-মোছা হয় এবং কোনও প্রাক-কম্পাউন্ডিং পদক্ষেপ ছাড়াই পাউডার বহন করে। নিরোধক লাইনে একক স্ক্রু এখনও গলিত চাপের স্থায়িত্ব এবং প্রতি কেজি/ঘণ্টা খরচের উপর জয়লাভ করে, যে কারণে সাধারণত স্ক্রু গণনার পরিবর্তে যৌগের উপর পছন্দ করা হয়।
ডেটাশিটটি কী ছেড়ে যায়: যেখানে আউটপুট শান্তভাবে যায়
নেমপ্লেট আউটপুট একটি নতুন স্ক্রু, একটি পরিষ্কার স্ক্রিন প্যাক এবং একটি নিষ্পত্তি করা ফিড গলা দিয়ে পরিমাপ করা হয়। বাস্তব লাইন পাঁচটি অনুমানযোগ্য জায়গায় থ্রুপুট হারায় এবং তাদের মধ্যে শুধুমাত্র একটি হল মোটর।
14%
ফ্লাইট ক্লিয়ারেন্স
9%
স্ক্রিন প্যাক হামাগুড়ি
7%
মরণ নিষেধাজ্ঞা
৬%
গলা প্রবাহ
4%
হিটার ব্যান্ড
একটি 90 মিমি নিরোধক লাইনে একটি দুই বছরের উইন্ডো জুড়ে পরিমাপিত থ্রুপুট ক্ষতির অবদান।
ফ্লাইট ক্লিয়ারেন্স নীরব এক. একটি নতুন 90 মিমি স্ক্রু সাধারণত 0.20-0.30 মিমি রেডিয়াল ক্লিয়ারেন্সে চলে; মোটামুটি 0.45 মিমি পেরিয়ে গলে ফ্লাইটের উপরে পিছলে যায়, আউটপুট কমে যায় এবং একই সেটপয়েন্টে তাপমাত্রা গলে যায়। কারণ কিছুই অ্যালার্ম না, ড্রপ যৌগ উপর দোষারোপ করা হয়. স্ক্রিন প্যাক চাপ ক্রীপ একইভাবে লুকিয়ে রাখে: ব্রেকার প্লেট জুড়ে একটি ক্রমবর্ধমান ডিফারেনশিয়াল প্রেসার রিডিং আপনার প্রথম সতর্কতা যে পাম্পটি তার চেয়ে বেশি পরিশ্রম করছে।
যেখানে এই মেশিনগুলো বসে তারের উৎপাদন
আমরা যে কেবল প্ল্যান্টগুলি সরবরাহ করি, নীচের বিভাজনটি প্রতিফলিত করে যে কীভাবে এক্সট্রুডার ক্ষমতা প্রকৃতপক্ষে মেশিনের আকারের পরিবর্তে শেষ পণ্য দ্বারা বিতরণ করা হয়।
পিভিসি নিরোধক এবং আবরণ - 38%
PE এবং XLPE পাওয়ার কেবল - 31%
LSZH এবং অগ্নি-প্রতিরোধী - 14%
ল্যান এবং যোগাযোগ - 11%
বিশেষত্ব এবং ফেনা - 6%
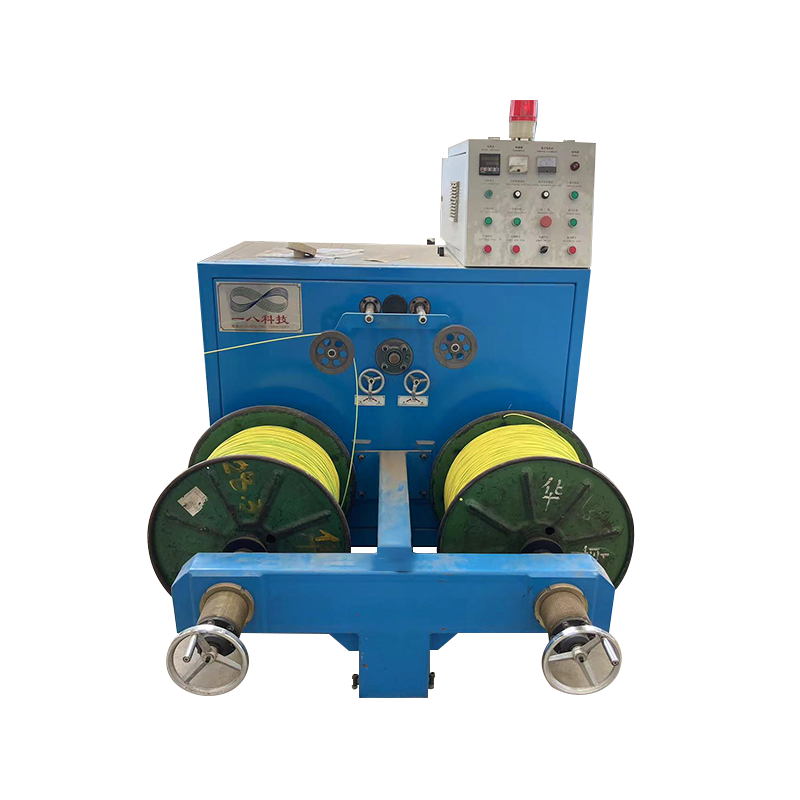
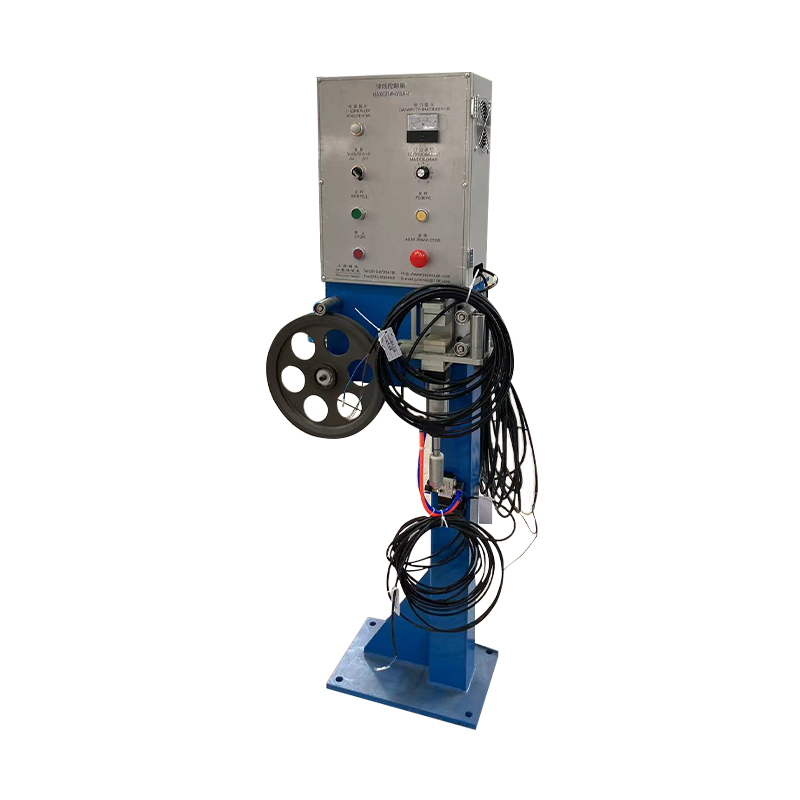
অ্যাপ্লিকেশনটি গুরুত্বপূর্ণ কারণ এটি থেমে গেলে লাইনটিকে কী করতে হবে তা পরিবর্তন করে। শিথিং লাইন একটি রিল পরিবর্তনের জন্য একটি ছোট স্টপ সহ্য করে; ফাইন-ওয়্যার এবং ল্যান লাইন না, এবং যে যেখানে ক্রমাগত এক্সট্রুশন লাইনের জন্য সঞ্চয়কারী এবং নর্তকী সিস্টেম ডাউনস্ট্রিম রিল অদলবদল করার সময় তারের একটি বাফার এবং একটি ধ্রুবক টান ধরে রেখে তাদের জায়গা অর্জন করুন।
একটি স্ক্রু এক্সট্রুডার নির্দিষ্ট করা: একটি পাঁচ-পদক্ষেপ চেক
একটি ক্রয় স্পেসিফিকেশন যা কমিশনিং থেকে বেঁচে থাকে সাধারণত সিদ্ধান্তের একই ক্রম অনুসরণ করে।
ধাপ 1 - টনেজের আগে যৌগ ঠিক করুন
রেকর্ড গলিত সূচক, ফিলার লোড, অনুমোদিত গলিত তাপমাত্রা সিলিং এবং প্রাচীর বেধ পরিসীমা. দুটি যৌগ যা একটি ডেটা শীটে একই রকম দেখায় তা কম্প্রেশন অনুপাতের 4:1 পার্থক্য দাবি করতে পারে।
ধাপ 2 — ডাই এ সাইজ আউটপুট, নেমপ্লেটে নয়
আপনার সর্বোচ্চ লাইন গতিতে ক্রসহেডে প্রয়োজনীয় কেজি/ঘন্টা নিন এবং যৌগিক পরিবর্তন এবং স্ক্রু পরিধানের জন্য 15% হেডরুম যোগ করুন।
ধাপ 3 - ফিড ডিজাইন নির্ধারণ করুন
খাঁজযুক্ত ফিড মুক্ত-প্রবাহিত PE গ্রানুলেট সহ স্থিতিশীল আউটপুট ক্রয় করে; মসৃণ বোর রিগ্রিন্ড এবং হালকা পিভিসি মিশ্রণের জন্য আরও ক্ষমাশীল।
ধাপ 4 - ড্রাইভ এবং গিয়ারবক্স চেক করুন
স্পিড রেঞ্জের নিম্ন প্রান্তে টর্ক কার্ভ এবং একটি গিয়ারবক্স পরিষেবা ফ্যাক্টর যা একটি স্থবির স্ক্রিন প্যাক থেকে বেঁচে থাকে, স্টেডি-স্টেট লোড নয়।
ধাপ 5 — গ্রহণযোগ্যতা পরীক্ষা লিখুন
আপনার কম্পাউন্ডে চারটি অবিচ্ছিন্ন ঘন্টা, গলিত তাপমাত্রা, ব্যাস সহনশীলতা, kWh/kg এ নির্দিষ্ট শক্তি এবং হস্তান্তরের আগে একটি স্ক্রু প্রত্যাহার পরিমাপ।
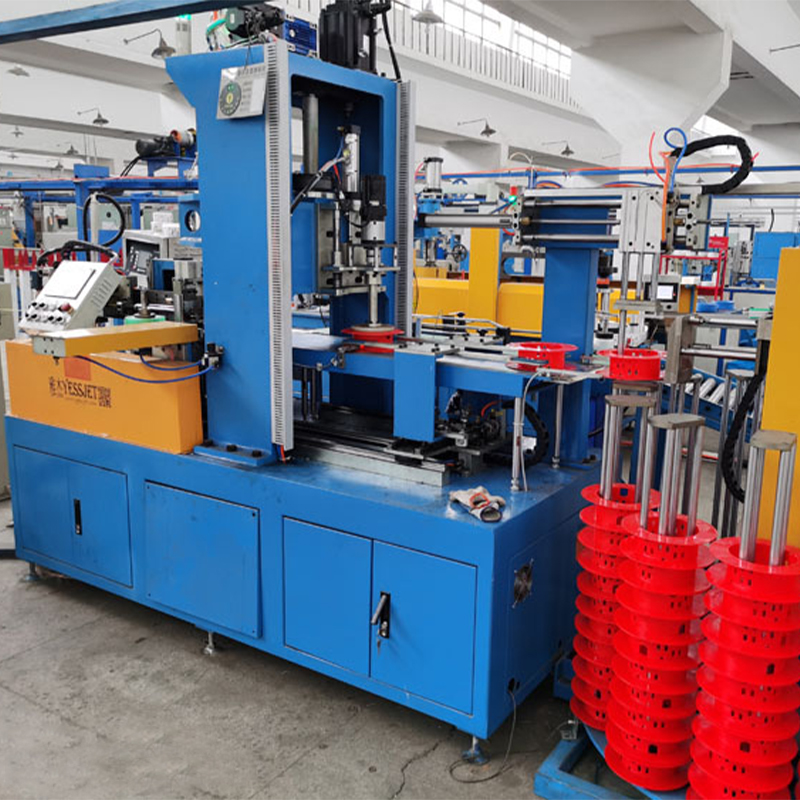
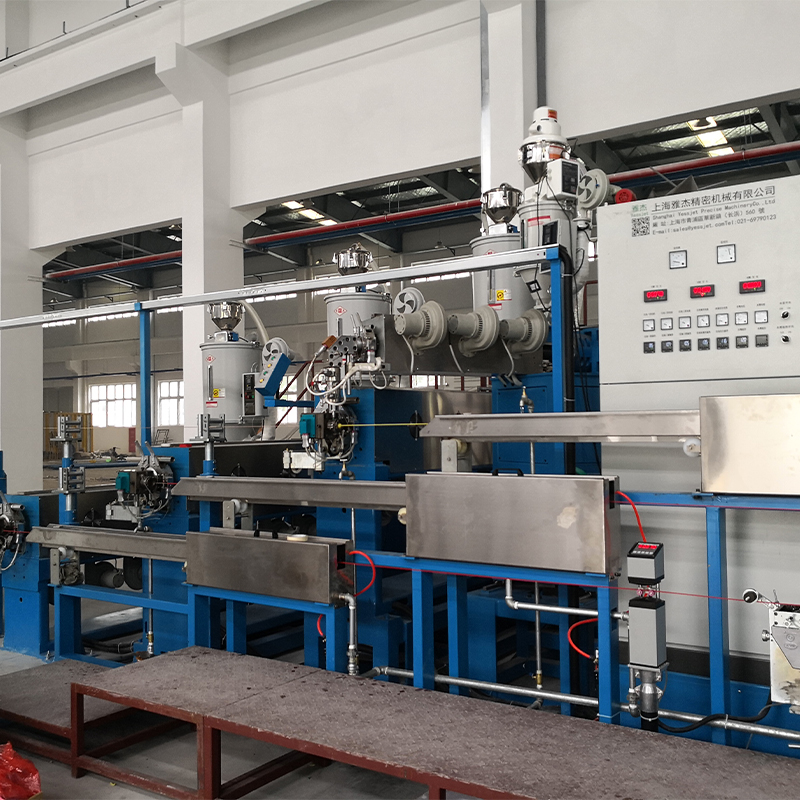 ফুল-অটো পিই/পিভিসি হাই-পারফরম্যান্স কেবল এক্সট্রুশন সিস্টেম একটি নতুন PE/PVC কেবল লাইনের পরিকল্পনা করার সময়, এই সমন্বিত সিস্টেমটি ম্যানুয়াল হস্তক্ষেপ কমাতে স্বয়ংক্রিয় পে-অফ, নির্ভুল এক্সট্রুশন, কুলিং, হাল-অফ এবং টেক-আপ কভার করে। পণ্য দেখুন →
যেখানে একটি একক মেশিন প্রতিস্থাপনের পরিবর্তে একটি নতুন লাইনের পরিকল্পনা করা হচ্ছে, সেখানে দরকারী প্রশ্ন হল ইন্টারফেসের মালিক কে — ব্যারেল তাপমাত্রা, ক্যাপস্টান টেনশন, কয়েলিং এবং প্যালেটাইজিং — কারণ অমিল হস্তান্তরগুলি যেখানে বেশিরভাগ র্যাম্প-আপ বিলম্বের উদ্ভব হয়।
স্ক্রু সৎ রাখা: রক্ষণাবেক্ষণ এবং সম্মতি
- প্রতি 12 মাসে রেডিয়াল ফ্লাইট ক্লিয়ারেন্স এবং ব্যারেল পরিধান পরিমাপ করুন; কমিশনিং মানের বিপরীতে এটি রেকর্ড করুন যাতে প্রবণতা, পরম সংখ্যা নয়, প্রতিস্থাপনকে ট্রিগার করে।
- লগ গলিত তাপমাত্রা এবং পর্দা প্যাক ডিফারেনশিয়াল চাপ প্রতিটি শিফট. এক সপ্তাহে 2 MPa বৃদ্ধি একটি অবরুদ্ধ প্যাক, নিয়ন্ত্রণ ত্রুটি নয়।
- একটি সেট হিসাবে হিটার ব্যান্ড প্রতিস্থাপন. একটি দুর্বল ব্যান্ড একটি ঠান্ডা স্পট তৈরি করে যা অন্তরণে একটি গলিত স্ট্রিক হিসাবে দেখায়।
- ব্যারেল ড্রাই চালানোর চেয়ে পরবর্তী রানের সাথে মিলে যাওয়া একটি যৌগ দিয়ে শুদ্ধ করুন; থার্মাল সাইক্লিং হল যা ফ্লাইটগুলিকে যুদ্ধ করে।
- আপনি যে বাজারে পাঠান তার সাথে ডকুমেন্টেশনগুলি সারিবদ্ধ রাখুন: বৈদ্যুতিক সুরক্ষা এবং স্বীকৃত যন্ত্রপাতি মানগুলির সাথে পাহারা, প্লাস উপাদান এবং প্রক্রিয়া রেকর্ডগুলি তারের ব্যাচে সনাক্ত করা যায়৷
এর কোনোটিই বহিরাগত নয়, এবং স্পেসিফিকেশনে পরিকল্পনা করা হলে এর কোনোটিই ব্যয়বহুল নয়। ব্যয়বহুল সংস্করণটি দ্বিতীয় বছরে আবিষ্কার করছে যে স্ক্রু, ফিড থ্রোট এবং স্ক্রিন প্যাক প্রতিটি আলাদা অনুমানের বিপরীতে একজন ভিন্ন ব্যক্তি বেছে নিয়েছিলেন।
ব্যবহারিক টেকঅ্যাওয়ে: স্ক্রুটিকে যৌগ-লাইন সিস্টেমের একটি মিলিত অংশ হিসাবে বিবেচনা করুন, L/D, কম্প্রেশন অনুপাত, ফিড ডিজাইন এবং ফ্লাইট ক্লিয়ারেন্স লিখিতভাবে রাখুন এবং মেশিনটি কাজ ছেড়ে যাওয়ার আগে চারটি পরীক্ষা করুন। এটিই একটি লাইনকে আলাদা করে যা এক দশক ধরে 350 কেজি/ঘণ্টা ধরে রাখে যার প্রতি আঠারো মাসে একটি নতুন স্ক্রু প্রয়োজন।