LANGUAGE
নাইট শিফটে দুই ঘণ্টার মধ্যে, একটি 90 মিমি এক্সট্রুডার একটি 1 কেভি এলএলডিপিই-ইনসুলেটেড তারের মাধ্যমে একটি ম্যাট, সামান্য তরঙ্গায়িত পৃষ্ঠ তৈরি করতে শুরু করে। স্ক্রু গতি স্থির ছিল, ব্যাস স্ক্যানার প্রতি কয়েক সেকেন্ডে সংশোধন করছিল, এবং মাথার চাপ সকালের বেসলাইন থেকে 18 বার উপরে উঠেছিল। ব্যারেল সেট পয়েন্টগুলি সহজভাবে একটি এলডিপিই কাজ থেকে অনুলিপি করা হয়েছে: 165/175/185/190 °C সঙ্গে একটি 195 °C ডাই।
যৌগ সমস্যা ছিল না. তাপমাত্রা জানালা ছিল. এলএলডিপিই এলডিপিই-এর চেয়ে বেশি গরম এবং চাটুকার চালায়, এবং এটি উভয় দিকের ভুলের শাস্তি দেয়: খুব ঠান্ডা পাতা গলিত না হওয়া জেল এবং চাপ বেড়ে যায়, খুব গরম ডাই ড্রুল, অক্সিডেশন এবং একটি পরিমাপযোগ্যভাবে দুর্বল নিরোধক প্রাচীর নিয়ে আসে।
সংক্ষিপ্ত উত্তর
এলএলডিপিই এর মধ্যে গলে যায় 120 এবং 130 ° সে , কিন্তু এটি একটি গলিত তাপমাত্রায় প্রক্রিয়া করা হয় 180 থেকে 230 ° সে . ডাই সাধারণত মিটারিং জোন থেকে 10-20 °C উপরে বসে। তারের নিরোধকের জন্য, 205-215 ডিগ্রি সেলসিয়াসে পরিমাপ করা গলে ধরে রাখুন এবং এটিকে 240 ডিগ্রি সেলসিয়াসের উপরে থাকতে দেবেন না।
কার্যকরী এলএলডিপিই তাপমাত্রা পরিসীমা, জোন দ্বারা জোন
120-130 °C চিত্রটি DSC দ্বারা পরিমাপ করা একটি ভারসাম্য গলনাঙ্ক। এটি আপনাকে বলে যে স্ফটিকগুলি কোথায় অদৃশ্য হয়ে যায়, যেখানে পলিমারটি 200 মি/মিনিট গতিতে একটি পরিবাহীকে আবরণ করার জন্য যথেষ্ট ভালভাবে প্রবাহিত হয় তা নয়। গলে যাওয়া এবং ভাল প্রবাহের মধ্যে একটি 60-90 °C ব্যবধান রয়েছে এবং নীচের প্রোফাইলটি আসলে এটিকে বন্ধ করে দেয়।
দুটি সংশোধন পরম সংখ্যার চেয়ে বেশি গুরুত্বপূর্ণ। প্রথমত, স্ক্রুতে শিয়ার হিটিং করার কারণে হিটার ব্যান্ড রিডিং প্রকৃত গলিত তাপমাত্রার 10-25 °সে নিচে বসে, তাই একটি ব্যারেল 195 ডিগ্রি সেলসিয়াস 215 °সে গলে যেতে পারে। দ্বিতীয়ত, এলএলডিপিই শিয়ার-পাতলা হয়: গলিত তাপমাত্রা বৃদ্ধি সান্দ্রতা এবং চাপ কমায়, তবে এটি গলিত শক্তিও কমিয়ে দেয়, যা পরে শঙ্কুতে ঝুলে পড়া এবং সমাপ্ত কয়েলে ডিম্বাকৃতি হিসাবে দেখা যায়।
কেন একটি 120-130 °C গলনাঙ্কের জন্য এখনও 200 °C ডাই প্রয়োজন
চারটি প্রক্রিয়া ডেটাশিট নম্বর এবং প্যানেলের সেট পয়েন্টগুলির মধ্যে ব্যবধান ব্যাখ্যা করে।
একটি সরু গলিত জানালা
LLDPE এর শর্ট-চেইন ব্রাঞ্চিং ডিস্ট্রিবিউশনের ফলে বেশিরভাগ স্ফটিক প্রায় 10 ডিগ্রি সেলসিয়াসের মধ্যে গলে যায়। LDPE-এর মতো দীর্ঘ নরম হওয়ার পর্যায় নেই, তাই কঠিন থেকে প্রবাহের রূপান্তর আকস্মিক হয় এবং প্রাথমিক অঞ্চলগুলিকে অবশ্যই তাপ বহন করতে হবে।
সান্দ্রতা, শুধু ফেজ নয়
একটি সম্পূর্ণ গলিত কিন্তু ঠাণ্ডা গলিত 2.5 মিমি নিরোধক প্রাচীরের চারপাশে সমানভাবে ছড়িয়ে দেওয়ার জন্য এখনও খুব সান্দ্র। 200-225 °C এর ডাই তাপমাত্রা সান্দ্রতাকে নীচে নিয়ে আসে যেখানে পলিমারটি জমির দৈর্ঘ্য ছেড়ে যাওয়ার আগে শিথিল হয়।
শিয়ার হিট বাজেটের অংশ
মোটামুটি এক তৃতীয়াংশ থেকে অর্ধেক শক্তি যা একটি PE স্ক্রুর চার্জ গলিয়ে দেয় তা যান্ত্রিক কাজ থেকে আসে, হিটার ব্যান্ড থেকে নয়। এই কারণেই একটি জীর্ণ স্ক্রুকে একই গলিত তাপমাত্রায় পৌঁছানোর জন্য প্যানেলে হঠাৎ 15 ডিগ্রি সেলসিয়াস বেশি প্রয়োজন।
বাসস্থানের সময় সর্বোচ্চ তাপমাত্রাকে ছাড়িয়ে যায়
অবক্ষয় তাপমাত্রা দ্বারা গুণিত সময় অনুসরণ করে। 215 ডিগ্রি সেলসিয়াস তাপমাত্রায় দুই মিনিটের জন্য রাখা গলে যাওয়া সাধারণত একটি ধীরগতির স্টার্ট-আপের সময় 30 সেকেন্ডের জন্য 245 ডিগ্রি সেলসিয়াসে স্পাইক করার চেয়ে নিরাপদ, যখন আউটপুট কম থাকে এবং পলিমার স্থির থাকে।
কিভাবে LLDPE LDPE, এইচডিপিই এবং XLPE এর সাথে তুলনা করে
প্যানেলে তাপমাত্রার বেশিরভাগ ভুল প্রতিবেশী রেসিপি পুনরায় ব্যবহার করার ফলে আসে। নীচের তুলনা দেখায় যে জানালাগুলি সত্যিই কতটা দূরে।
যেখানে তাপমাত্রার সমস্যাগুলি আসলে দেখায়
যখন একটি LLDPE লাইন স্ক্র্যাপ তৈরি করা শুরু করে, তখন কারণগুলি ক্লাস্টারে পরিণত হয়। নীচের বিভাজনটি আমরা প্রায়শই কমিশনিং এবং সমস্যা সমাধানের পরিদর্শনের সময় যে প্যাটার্ন দেখি তা প্রতিফলিত করে: এটি একটি ডায়াগনস্টিক ওয়েটিং, ল্যাবরেটরির পরিসংখ্যান নয়।
34%
খুব ঠান্ডা গলে
27%
খুব গরম গলে
21%
মরা এবং মাথার ভারসাম্যহীনতা
12%
কুলিং প্রোফাইল
৬%
টেনশন নেওয়া
দুটি ঠান্ডা-গলে ব্যর্থতার মোড আলাদা করা মূল্যবান। গলিত জেল কণাগুলি উত্থাপিত বাম্প হিসাবে প্রদর্শিত হয় যা গ্রাহক তারের ছিদ্র না করা পর্যন্ত বেঁচে থাকে, যখন একটি ক্ষুধার্ত ফিড জোন 20-40 বার এবং দৃশ্যমান ব্যাস ব্যান্ডিং এর সাইক্লিক প্রেসার সুইং তৈরি করে। গরম-গলে যাওয়া ব্যর্থতাগুলি আলাদা দেখায়: জমিতে বাদামী ডাই ড্রুল, মাথায় একটি ম্লান অ্যাসিটিক বা মোমের গন্ধ, এবং প্রসার্য শক্তি না হওয়ার আগেই বিরতি নেমে যাওয়ার সময় লম্বা হওয়া।
রজন গ্রেড কেন তাপমাত্রার মতো গুরুত্বপূর্ণ
বিশ্বের LLDPE এর প্রায় 60 শতাংশ ফিল্মে যায়, কেবলে নয়। এই একক ঘটনাটি একটি খুব সাধারণ ভুল ব্যাখ্যা করে: একটি সাধারণ ফিল্ম গ্রেড কেনা কারণ এটি সস্তা এবং উপলব্ধ, তারপর সারা সপ্তাহ তারের লাইনে জেল এবং ঝলসানো।
ফিল্ম - প্রায় 62%
তারের যৌগ - প্রায় 14%
রোটোমোল্ডিং - প্রায় 11%
ইনজেকশন ছাঁচনির্মাণ - প্রায় 7%
পাইপ এবং অন্যান্য - প্রায় 6%
তারের গ্রেড ভিন্নভাবে নির্দিষ্ট করা হয়। একটি আঁটসাঁট ব্যান্ডের মধ্যে একটি নিয়ন্ত্রিত গলিত সূচক, একটি নথিভুক্ত অ্যান্টিঅক্সিডেন্ট প্যাকেজ, কম জেল গণনা এবং একটি সংজ্ঞায়িত ভলিউম প্রতিরোধ ক্ষমতা দেখুন। একটি ফিল্ম গ্রেড একই 120-130 °C গলনাঙ্কে আঘাত করতে পারে এবং তারপরও 90 °C জলে ভিজতে ব্যর্থ হতে পারে, কারণ অ্যাডিটিভ প্যাকেজটি কখনই ভেজা বৈদ্যুতিক বয়সের জন্য ডিজাইন করা হয়নি।
স্টার্ট-আপ এবং শাটডাউন সিকোয়েন্স যা উইন্ডোকে রক্ষা করে
এলএলডিপিই-তে তাপমাত্রা নিয়ন্ত্রণ বেশিরভাগই একটি শৃঙ্খলা সমস্যা, সরঞ্জামের সমস্যা নয়। নীচের ক্রমটি প্রায় 45 মিনিট সময় নেয় এবং একটি শিফট পরিবর্তনে উত্পন্ন বেশিরভাগ স্ক্র্যাপ প্রতিরোধ করে৷
1. সেন্সর যাচাই করুন. একটি ক্যালিব্রেটেড প্রোবের বিরুদ্ধে প্রতিটি থার্মোকল পরীক্ষা করুন। মিটারিং জোনে একটি 15 ডিগ্রি সেলসিয়াস ড্রিফ্ট কোনো অ্যালার্ম ছাড়াই গলে যাওয়াকে পরিসীমার বাইরে নিয়ে যাওয়ার জন্য যথেষ্ট।
2. ধীরে ধীরে ভিজিয়ে রাখুন। ঠান্ডা থেকে 160 ডিগ্রি সেলসিয়াসে গরম করুন এবং স্ক্রু শুরু করার আগে 30-40 মিনিট ধরে রাখুন। দ্রুত র্যাম্পগুলি মাথাকে ব্যারেলের চেয়ে ঠান্ডা রাখে এবং প্রথম-ঘণ্টার ঢেউ তৈরি করে।
3. পরিষ্কার করুন, তারপর র্যাম্প। পূর্ববর্তী পলিমারটি একটি PE পরিস্কার যৌগ দিয়ে সাফ করুন, তারপর বায়ুমণ্ডলে ডাই ওপেন সহ 15-20 rpm-এ সেট পয়েন্ট চালানোর জন্য ধাপে ধাপে যান।
4. বাস্তব গলে পড়া. ডাই এ গলে যাওয়া পরীক্ষা করুন, শেষ দুটি জোন সামঞ্জস্য করুন এবং শুধুমাত্র তারপর মাথার চাপ দেখার সময় লাইনের গতি 10 মি/মিনিট ধাপে আনুন।
5. পরিষ্কার বন্ধ করুন. সংক্ষিপ্ত স্টপের জন্য, হিটারগুলি বন্ধ না করে 150 ডিগ্রি সেলসিয়াসে ধরে রাখুন; দীর্ঘ স্টপের জন্য, ঠান্ডা প্লাগ এড়াতে স্ক্রুটি পরিষ্কার করুন এবং প্রত্যাহার করুন।
6. প্রতিটি পরিবর্তন লগ করুন. গলিত তাপমাত্রা, মাথার চাপ এবং রিল প্রতি লাইনের গতি রেকর্ড করুন, তাই পরবর্তী অভিযোগ একটি নির্দিষ্ট দৌড়ে চিহ্নিত করা যেতে পারে।
হার্ডওয়্যার যা উইন্ডোটিকে স্থির রাখে
সেট পয়েন্টগুলি তখনই ধরে রাখুন যখন মেশিন তাদের পুনরাবৃত্তি করতে পারে। একটি এলএলডিপিই লাইনে তিনটি হার্ডওয়্যারের বিবরণ গুরুত্বপূর্ণ: পর্যাপ্ত এল/ডি সহ একটি পিই স্ক্রু এবং একটি বাধা বা মিক্সিং বিভাগ, একটি সঠিক আকারের স্ক্রিন প্যাক যা চাপ বাড়ায় না, এবং গলানোর জন্য পর্যাপ্ত ভূমি দৈর্ঘ্য সহ একটি ডাই। একটি নিম্ন-সংকোচন সাধারণ-উদ্দেশ্য স্ক্রু LLDPE চালাবে, তবে একই পৃষ্ঠের গুণমানে পৌঁছানোর জন্য এটি সাধারণত 10-15 °C বেশি তাপ প্রয়োজন, যা তাপ সুরক্ষা মার্জিনকে ছোট করে।
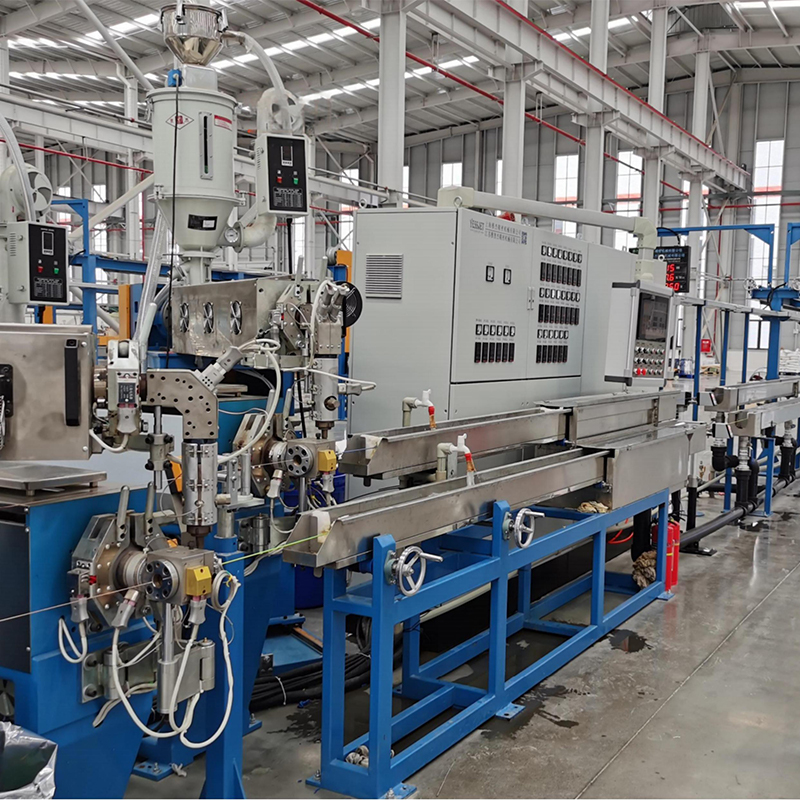
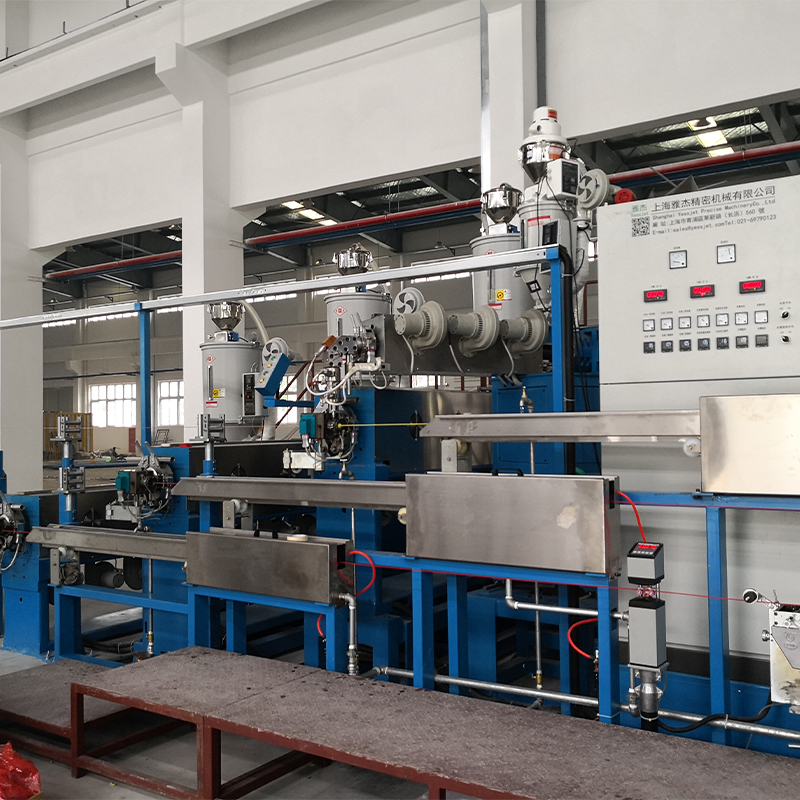 উচ্চ-দক্ষতা পিপি, পিভিসি এবং পিই কেবল এক্সট্রুডার নিরোধক এবং জ্যাকেটগুলির জন্য একটি বহুমুখী এক্সট্রুশন কোর, পিপি, পিভিসি এবং পিই এর সাথে সামঞ্জস্যপূর্ণ এবং শক্তি-সাশ্রয়ী, উচ্চ-ফলন তারের উত্পাদনের জন্য উপস্থাপিত। পণ্য দেখুন →
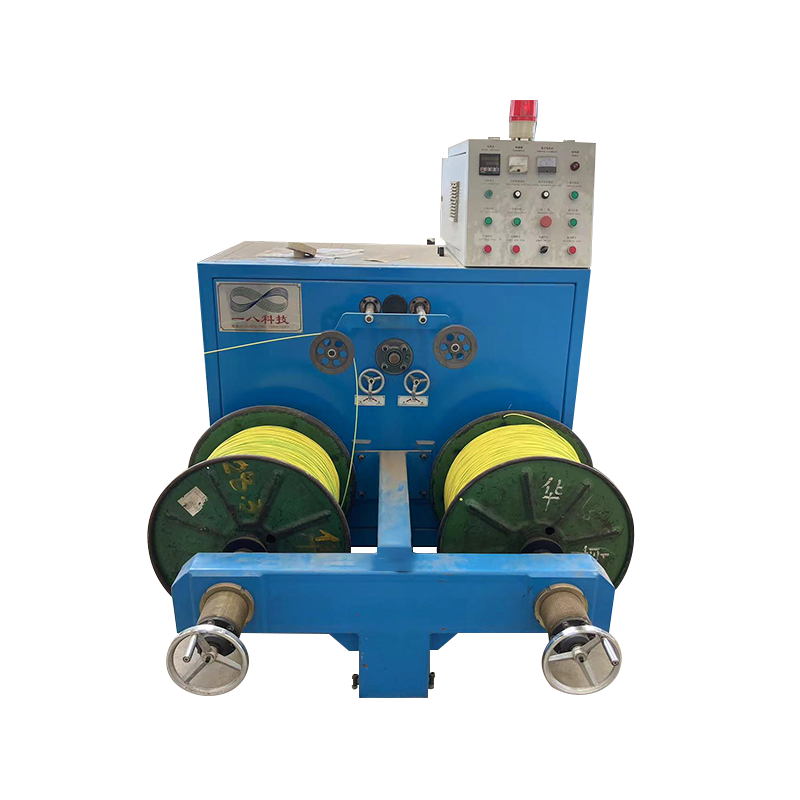
যেখানে আউটপুট রিল পরিবর্তনের মাধ্যমে স্থির থাকতে হয়, তাপমাত্রা স্থিতিশীলতা এবং লাইনের ধারাবাহিকতা একই সমস্যা। দ ক্রমাগত এক্সট্রুশন লাইনের জন্য সঞ্চয়কারী এবং নর্তকী সিস্টেম এক্সট্রুডারটিকে একটি নির্দিষ্ট স্ক্রু গতিতে চালাতে রাখুন যখন টেক-আপ সাইড রিল পরিবর্তন করে, যা বারবার তাপ-আপ এবং শীতল-ডাউন চক্রকে সরিয়ে দেয় যা গলে যাওয়া তাপমাত্রাকে ঘোরাফেরা করে।
তাপমাত্রা প্রোফাইল চূড়ান্ত হওয়ার আগে এক্সট্রুডার নির্বাচন তার নিজস্ব পর্যালোচনার দাবি রাখে। আমাদের গাইড উচ্চ-দক্ষতা পিপি, পিভিসি এবং পিই তারের এক্সট্রুডার স্ক্রু জ্যামিতি, আউটপুট ম্যাচিং এবং একক-মেশিন এবং সমন্বিত লাইন কনফিগারেশনের মধ্যে ব্যবহারিক পার্থক্য কভার করে।
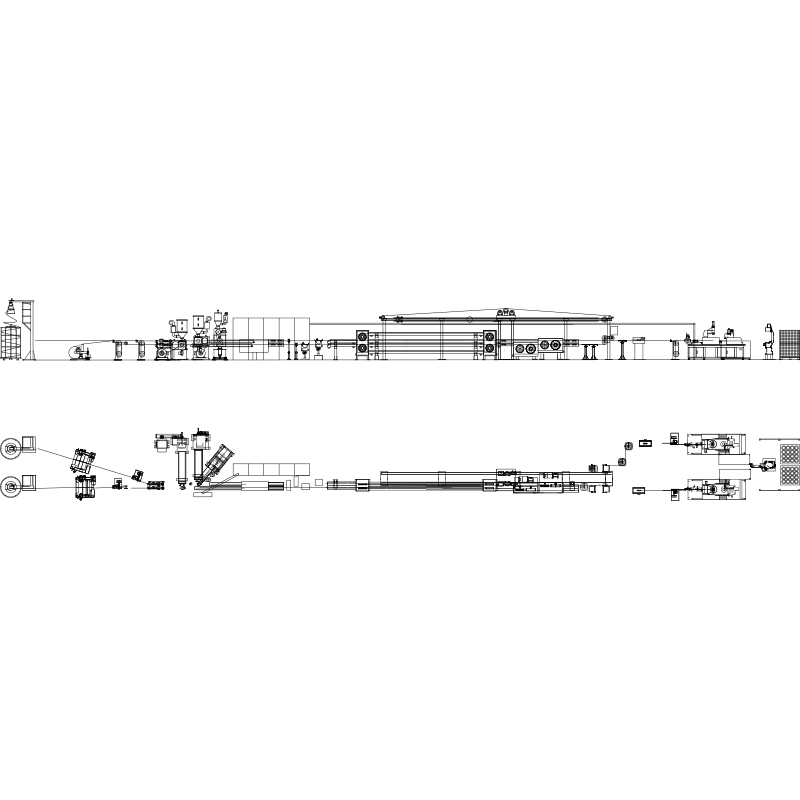 উত্তাপ এবং চাদরযুক্ত তারের জন্য তার এবং তারের এক্সট্রুশন লাইন উত্তাপযুক্ত বা চাদরযুক্ত তার এবং তারের জন্য একটি স্বয়ংক্রিয় লাইন, PLC নিয়ন্ত্রণ এবং ডাউনস্ট্রিম কুলিং, প্রিন্টিং এবং টেক-আপ সরঞ্জামের সাথে উপাদান-নির্দিষ্ট এক্সট্রুশনকে একত্রিত করে। পণ্য দেখুন →
নিচের দিকে, গলে যাওয়া তাপমাত্রা গল্পের মাত্র অর্ধেক: শীতল ট্রফ এবং টেক-আপ টেনশন সিদ্ধান্ত নেয় যে নিরোধক ডাই-এর মাত্রা ঠিক রাখে কিনা। একটি টেনশন কন্ট্রোল সিস্টেম যা কিছু নিউটনের মধ্যে ধারণ করে ডিম্বাকৃতি এবং সংকোচনকে বাধা দেয় যা অপারেটররা প্রায়শই এক্সট্রুডারকে দায়ী করে।
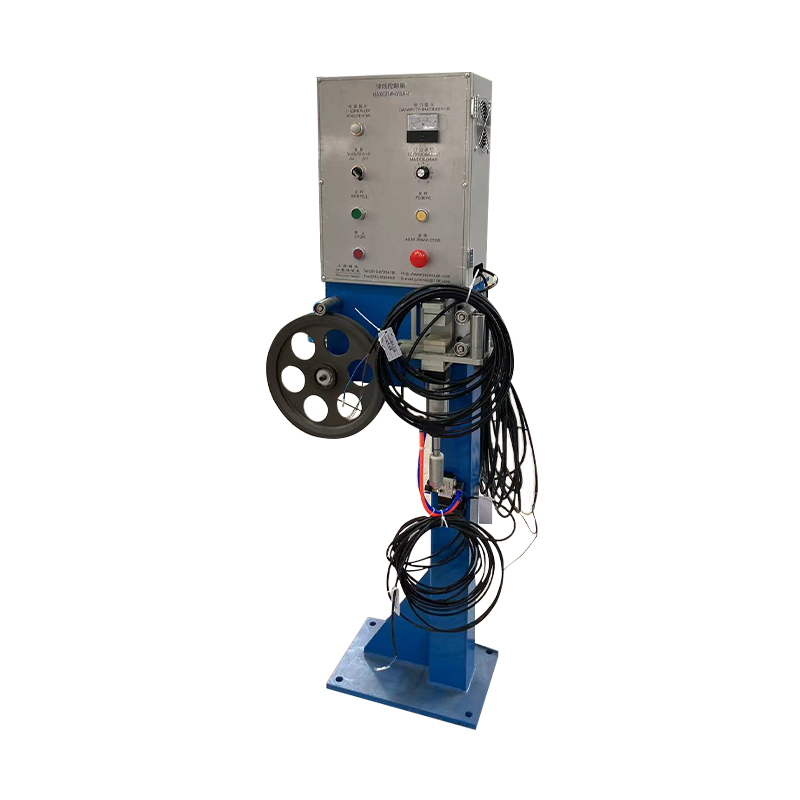
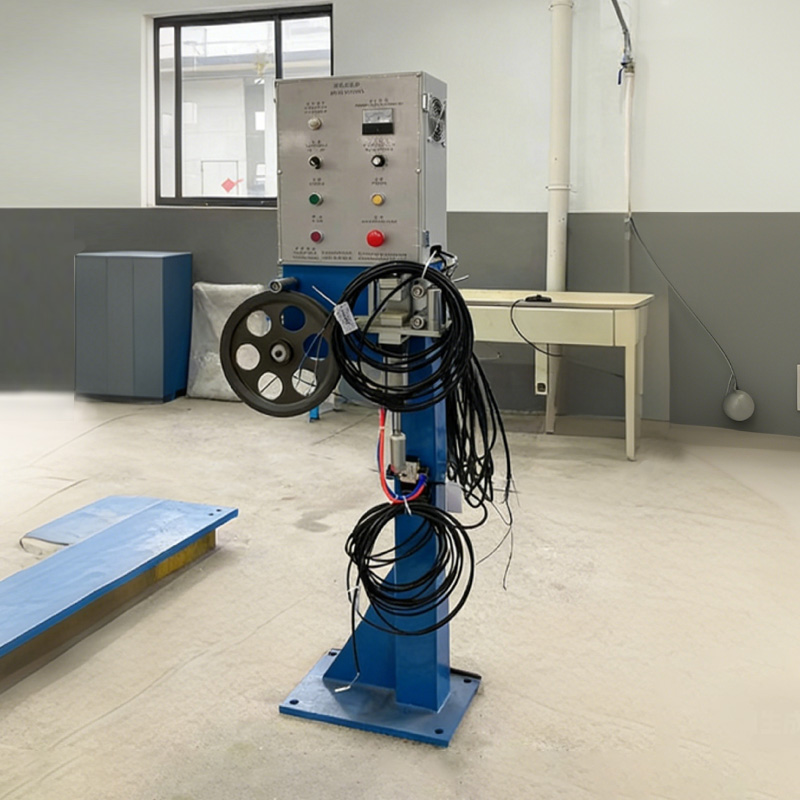 উইন্ডিংয়ের জন্য তার এবং তারের টান নিয়ন্ত্রণ ব্যবস্থা একটি আনুষঙ্গিক সিস্টেম যা স্ট্রেচিং, ক্ষতি, আলগা ঘুরানো এবং বিশৃঙ্খল বিন্যাস প্রতিরোধে সাহায্য করার জন্য উইন্ডিংয়ের সময় রিয়েল টাইমে তারের টান সামঞ্জস্য করে। পণ্য দেখুন →
রক্ষণাবেক্ষণ, রেকর্ড এবং সম্মতি
একটি তাপমাত্রা উইন্ডো শুধুমাত্র থার্মোকলের চারপাশে থাকা সরঞ্জামগুলির মতো নির্ভরযোগ্য। তিনটি রক্ষণাবেক্ষণের রুটিন এটিকে সৎ রাখে:
- হিটার ব্যান্ড পুনরায় শক্ত করুন এবং প্রতি ত্রৈমাসিক যোগাযোগ পরীক্ষা করুন; একটি আলগা ব্যান্ড একটি ঠান্ডা স্পট তৈরি করে যা সেন্সরে সঠিকভাবে পড়ে এবং গলে ভুলভাবে পড়ে।
- বছরে দুবার রেফারেন্স প্রোবের বিরুদ্ধে থার্মোকল এবং কন্ট্রোলার যাচাই করুন, এবং সবসময় স্ক্রু বা ব্যারেল পরিবর্তনের পরে।
- ট্র্যাক জেল গণনা এবং স্ক্রিন প্যাক চাপ প্রতি উত্পাদন লট বৃদ্ধি; ধ্রুবক গলিত তাপমাত্রায় ক্রমবর্ধমান চাপের প্রবণতা সাধারণত দূষণ বা স্ক্রু পরিধানের দিকে নির্দেশ করে, তাপমাত্রার ত্রুটির দিকে নয়।
সম্মতিতে, গলিত তাপমাত্রার রেকর্ড হল IEC 60502-1 এর অধীনে LV কেবলের জন্য এবং EN 50575-এর অধীনে CPR প্রতিক্রিয়া-টু-ফায়ার ঘোষণার জন্য প্রয়োজনীয় প্রক্রিয়া প্রমাণের অংশ, যেখানে যৌগ গঠন এবং এর তাপীয় ইতিহাস উভয়ই ঘোষণাকে খাওয়ায়। গলিত তাপমাত্রা, যৌগিক লট নম্বর এবং রিল আইডি একটি রেকর্ডে সংযুক্ত রাখুন; যখন একজন গ্রাহক জিজ্ঞাসা করে কেন একটি ব্যাচ ভিন্নভাবে আচরণ করে, সেই লিঙ্কটি দিনের পরিবর্তে মিনিটের মধ্যে প্রশ্নের উত্তর দেয়। RoHS এবং REACH ডকুমেন্টেশনগুলি কম্পাউন্ড লটের সাথে ভ্রমণ করা উচিত, একা সমাপ্ত রিলের সাথে নয়।
এলএলডিপিই আপনাকে LDPE-এর চেয়ে একটু বেশি গরম চালানোর জন্য শাস্তি দেবে না - এটি একটি অনুলিপি করা রেসিপি চালানোর জন্য আপনাকে শাস্তি দেবে। ডাটাশিটে গলনাঙ্ক হিসেবে 120–130 °C, প্যানেলে প্রসেসিং উইন্ডো হিসেবে 180–230 °C, এবং তারের নিরোধক জন্য ব্যবহারিক লক্ষ্য হিসাবে 205–215 °C বিবেচনা করুন৷ তারপরে কন্ট্রোলার ডিসপ্লেতে বিশ্বাস না করে ডাই এ একটি সুই প্রোব দিয়ে যাচাই করুন এবং প্রতিটি রিলের জন্য নম্বরটি লিখুন। এই অভ্যাসটি একাই বেশিরভাগ পৃষ্ঠ, জেল এবং ডিম্বাকৃতি সমস্যাগুলিকে সরিয়ে দেয় যা যৌগকে দায়ী করে৷