LANGUAGE
দক্ষিণ-পূর্ব এশিয়ার একটি কেবল প্রসেসর সম্প্রতি একটি এক্সট্রুশন-গ্রেড পলিথিন যৌগকে একটি সস্তা ইনজেকশন-গ্রেড রেজিনের জন্য অদলবদল করেছে যাতে প্রতি কিলোগ্রামে মোটামুটি US$0.12 সাশ্রয় করা হয়। দৌড়ের প্রথম ঘন্টাটি স্বাভাবিক দেখাচ্ছিল। দ্বিতীয় ঘন্টার মধ্যে, প্রাচীরের পুরুত্ব সহনশীলতার বাইরে চলে গিয়েছিল, পৃষ্ঠের তরঙ্গতা দেখা দেয় এবং সেই শিফটের আউটপুটের প্রায় 12 শতাংশ ছিনিয়ে নিয়ে পুনরায় প্রক্রিয়া করতে হয়েছিল। রজন খারাপ ছিল না; এটি একটি এক্সট্রুডারের জন্য কেবল ভুল গ্রেড ছিল।
এই অভিজ্ঞতাটি এই নিবন্ধটিকে ঘিরে তৈরি করা উপসংহারের দিকে নির্দেশ করে: এক্সট্রুশন গ্রেড পলিমারগুলি একটি বিপণন লেবেল নয়। এগুলি হল উচ্চতর আণবিক ওজন, একটি ইচ্ছাকৃতভাবে সুষম আণবিক ওজন বন্টন এবং একটি নিম্ন গলিত প্রবাহ সূচক সহ পলিমার ফর্মুলেশন, যা উচ্চ গতিতে ডাইয়ের মধ্য দিয়ে ধাক্কা দেওয়ার সময় তাদের আকার এবং মাত্রা ধরে রাখার জন্য প্রকৌশলী। শুধুমাত্র মূল্যের উপর নির্বাচন করা প্রায় সবসময় স্ক্র্যাপ, ডাউনটাইম, এবং প্রত্যাখ্যান করা কেবলে যে ছোট প্রিমিয়াম সঞ্চয় করে তার থেকে বেশি খরচ হয়।
মূল উপসংহার
গলিত শক্তি, প্রবাহের স্থিতিশীলতা এবং তাপ প্রতিরোধের সিদ্ধান্ত নেয় যে কোনও উপাদান একটি এক্সট্রুশন লাইনে পরিষ্কারভাবে চলে কিনা। ইনজেকশন-গ্রেড রেজিনগুলির একটি ডাইতে মাত্রিক সহনশীলতা ধরে রাখার জন্য গলিত শক্তির অভাব রয়েছে, এই কারণেই এক্সট্রুশন গ্রেডগুলি তারের নিরোধক এবং শিথিংয়ের জন্য নির্দিষ্ট করা হয়।
কি একটি এক্সট্রুশন গ্রেড পলিমার সংজ্ঞায়িত করে
তিনটি পরিমাপযোগ্য বৈশিষ্ট্য তাদের ইনজেকশন-গ্রেড সমকক্ষ থেকে এক্সট্রুশন-গ্রেড পলিমারকে আলাদা করে। একবার এগুলি পরিষ্কার হয়ে গেলে, বাকি উপাদান নির্বাচন আরও অনুমানযোগ্য হয়ে ওঠে।
- আণবিক ওজন এবং বিতরণ: এক্সট্রুশন গ্রেডগুলি একটি রজন পরিবারের উচ্চ-আণবিক-ওজন প্রান্তে বসে। দীর্ঘ পলিমার চেইনগুলি গলিতকে ডাই থেকে টানা এবং ছিঁড়ে যাওয়া বা ঝুলে পড়ার পরিবর্তে একটি সামঞ্জস্যপূর্ণ নিরোধক স্তর বা খাপে আকার দেওয়ার শক্তি দেয়।
- গলিত প্রবাহ সূচক (MFI বা MFR): বেশিরভাগ এক্সট্রুশন-গ্রেড PE এবং পিপি রেজিন 0.3 থেকে 5 গ্রাম/10 মিনিটের মধ্যে পড়ে, যখন ইনজেকশন গ্রেডগুলি প্রায়ই 8 থেকে 60 গ্রাম/10 মিনিটের মধ্যে চলে। একটি নিম্ন MFI মানে গলিত হওয়া প্রতিরোধ করে এবং এটি ঠান্ডা হওয়ার সাথে সাথে এর ক্রস-সেকশন রাখে।
- ডাই ফুলে ও গলানো শক্তি: গলিত শক্তি হল প্রসারিত করার প্রতিরোধ ক্ষমতা, এবং ডাই ফুলে যাওয়া হল গলিত হওয়ার প্রাকৃতিক প্রসারণ কারণ এটি ডাই থেকে বেরিয়ে যায়। এক্সট্রুশন গ্রেডগুলি ডাই স্ফুলকে অনুমানযোগ্য রাখে, তাই জমির দৈর্ঘ্য, ড্র-ডাউন দূরত্ব এবং শীতল প্রোফাইল আত্মবিশ্বাসের সাথে ডিজাইন করা যেতে পারে।
- তাপ স্থিতিশীলতা: এক্সট্রুশন যৌগগুলি ব্যারেলে দীর্ঘকাল বসবাসের সময় এবং ডাই এ উচ্চ তাপমাত্রা এক্সপোজারের সাথে মিলে যাওয়া স্ট্যাবিলাইজার বহন করে। এটি পিভিসি এবং এক্সএলপিই এর জন্য সবচেয়ে গুরুত্বপূর্ণ, যেখানে অনিয়ন্ত্রিত অবক্ষয় কালো দাগ এবং পৃষ্ঠের ত্রুটি তৈরি করে।
তারের উৎপাদনের জন্য সাধারণ এক্সট্রুশন-গ্রেড পরিবার
এলডিপিই/এলএলডিপিই
MFI 0.5-2। নমনীয় এবং চাপ-ফাটল প্রতিরোধী। টেলিযোগাযোগ এবং বিল্ডিং তারে অন্তরণ এবং হালকা-শুল্ক জ্যাকেটের জন্য ব্যবহৃত হয়।
এইচডিপিই
MFI 0.3-1.5। উচ্চ প্রসার্য শক্তি সঙ্গে কঠোর. নালী, নালী, এবং ভারী-শুল্ক বাইরের জ্যাকেট জন্য ব্যবহৃত.
PVC
নমনীয় ফর্মুলেশনের জন্য K-মান 65–75। সহজাতভাবে শিখা-প্রতিরোধী এবং সহজেই প্লাস্টিকাইজড। নিম্ন- এবং মাঝারি-ভোল্টেজ শীথিংয়ের জন্য ডিফল্ট।
PP
MFI 0.5–3। কম ঘনত্ব, ভাল রাসায়নিক প্রতিরোধের. স্বয়ংচালিত তারের নিরোধক এবং ফিলার টেপে সাধারণ।
XLPE
নিরাময়ের আগে প্রায় 1 এর MFI সহ ক্রস-লিঙ্কযোগ্য PE যৌগ। উচ্চ অস্তরক শক্তি এবং 90°C একটানা রেটিং। মাঝারি- এবং উচ্চ-ভোল্টেজ অন্তরণ জন্য স্ট্যান্ডার্ড.
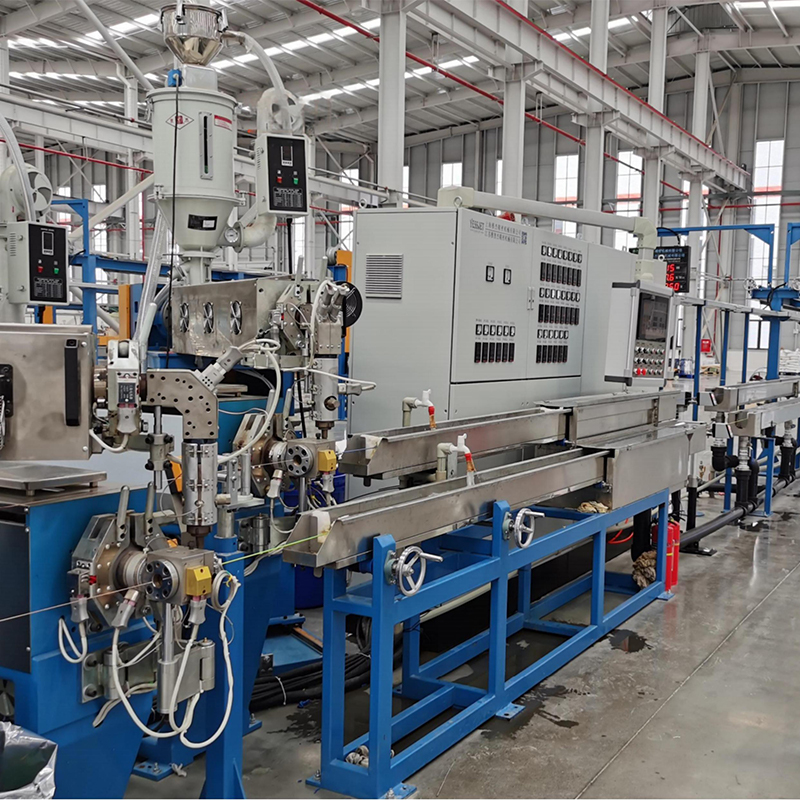
যেহেতু PE এবং PVC টনেজ দ্বারা বেশিরভাগ তারের এক্সট্রুশন ভলিউমের জন্য অ্যাকাউন্ট, এক্সট্রুডার কনফিগারেশন যৌগিক রসায়নের মতোই গুরুত্বপূর্ণ। একটি মেশিন যা পুনরায় টুলিং ছাড়াই PE এবং PVC উভয়ই পরিচালনা করে একটি উদ্ভিদকে পরিবর্তনের সময় কাটতে দেয় এবং ক্রস-ম্যাটেরিয়াল দূষণ এড়াতে দেয়। একটি উদাহরণ হল ফুল-অটো PE/PVC হাই-পারফরম্যান্স ক্যাবল এক্সট্রুডার, যা একটি দ্বৈত-উদ্দেশ্য স্ক্রু, নির্ভুল তাপমাত্রা নিয়ন্ত্রণ এবং যৌগিক সুইচিংয়ের জন্য দ্রুত ব্যারেল-রিলিজ বৈশিষ্ট্যগুলিকে একত্রিত করে।
 ডুয়াল-পারপাস স্ক্রু সহ সম্পূর্ণ অটো পিই/পিভিসি হাই-পারফরম্যান্স কেবল এক্সট্রুডার এই এক্সট্রুডারটি পুনরায় টুলিং ছাড়াই PE এবং PVC-এর মধ্যে দ্রুত স্যুইচিং সমর্থন করে, একটি দ্বৈত-উদ্দেশ্য স্ক্রু এবং সুনির্দিষ্ট তাপমাত্রা নিয়ন্ত্রণের সমন্বয় করে। এটি পরিবর্তনের সময় এবং দূষণের ঝুঁকি কমানোর লক্ষ্যে উদ্ভিদের জন্য উপযুক্ত। পণ্য দেখুন →
এক্সট্রুশন গ্রেড বনাম ইনজেকশন গ্রেড: একটি সরাসরি তুলনা
নীচের তুলনাটি ব্যবহারিক পার্থক্যগুলি দেখায় যা একটি তারের উত্পাদন লাইনকে প্রভাবিত করে। সংখ্যা একটি PE বা PP রজন পরিবার অনুমান; PVC সাধারণত MFI-এর পরিবর্তে K-মান দ্বারা রেট করা হয়।
সম্পত্তি
এক্সট্রুশন গ্রেড
ইনজেকশন গ্রেড
উৎপাদনের উপর প্রভাব
MFI (g/10 মিনিট)
0.3-5
8-60
মৃত্যুর পর মাত্রিক নিয়ন্ত্রণ
গলিত শক্তি
উচ্চ
নিম্ন থেকে মাঝারি
ঝুলে পড়া এবং ঘাড়-ইন প্রতিরোধ করে
ডাই স্ফীত আচরণ
অনুমানযোগ্য
ব্যাপকভাবে পরিবর্তিত হয়
প্রাচীর বেধ অভিন্নতা
আণবিক ওজন বিতরণ
উপযোগী, প্রায়ই বিমোডাল
সংকীর্ণ
আউটপুট এবং স্থিতিশীলতার ভারসাম্য
থার্মাল স্টেবিলাইজার লোড হচ্ছে
বর্ধিত
স্ট্যান্ডার্ড
বসবাসের সময় অবক্ষয় প্রতিরোধ করে
মূল্য প্রিমিয়াম
বেসলাইন 5% থেকে 15%
বেসলাইন
নিম্ন স্ক্র্যাপ হার প্রিমিয়াম অফসেট
মান হল তারের এক্সট্রুশন যৌগগুলির জন্য সাধারণ রেফারেন্স রেঞ্জ। সরবরাহকারীর প্রযুক্তিগত ডেটাশিটের বিরুদ্ধে সর্বদা যাচাই করুন।
বাস্তবে, এক বা দুই শতাংশ কম স্ক্র্যাপ তৈরি করা হলে এক্সট্রুশন গ্রেডের প্রিমিয়াম পুনরুদ্ধার করা হয়। একটি 12 শতাংশ স্ক্র্যাপ ইভেন্ট, যেমন শুরুর উদাহরণে, যেকোনো উপাদান সংরক্ষণের চেয়ে অনেক বেশি খরচ হয়।
লুকানো মেট্রিক্স: কেবল এক্সট্রুশনের জন্য MFI সঠিকভাবে পড়া
একটি নির্দিষ্ট শীটের MFI নম্বর বর্ণনা করে যে কীভাবে পলিমার একটি নির্দিষ্ট লোডে একটি স্ট্যান্ডার্ড ডাইতে প্রবাহিত হয়, এটি আপনার স্ক্রু এবং ডাই সংমিশ্রণে কীভাবে আচরণ করে তা নয়। নীচের চার্টটি পলিমারগুলির জন্য সাধারণ এক্সট্রুশন-গ্রেড MFI মানগুলি দেখায় যা তারের নিরোধক এবং শীথিংকে প্রাধান্য দেয়। পিভিসি বাদ দেওয়া হয়েছে কারণ এটি কে-মান দ্বারা রেট করা হয়েছে।
LDPE 0.8
এলএলডিপিই 1.0
এইচডিপিই 0.5
পিপি 1.5
XLPE 1.0
এক্সট্রুশন-গ্রেড ক্যাবল পলিমারের জন্য সাধারণ গলিত প্রবাহ সূচক g/10 মিনিটে। পিভিসি কে-মান দ্বারা রেট করা হয়েছে এবং দেখানো হয়নি।
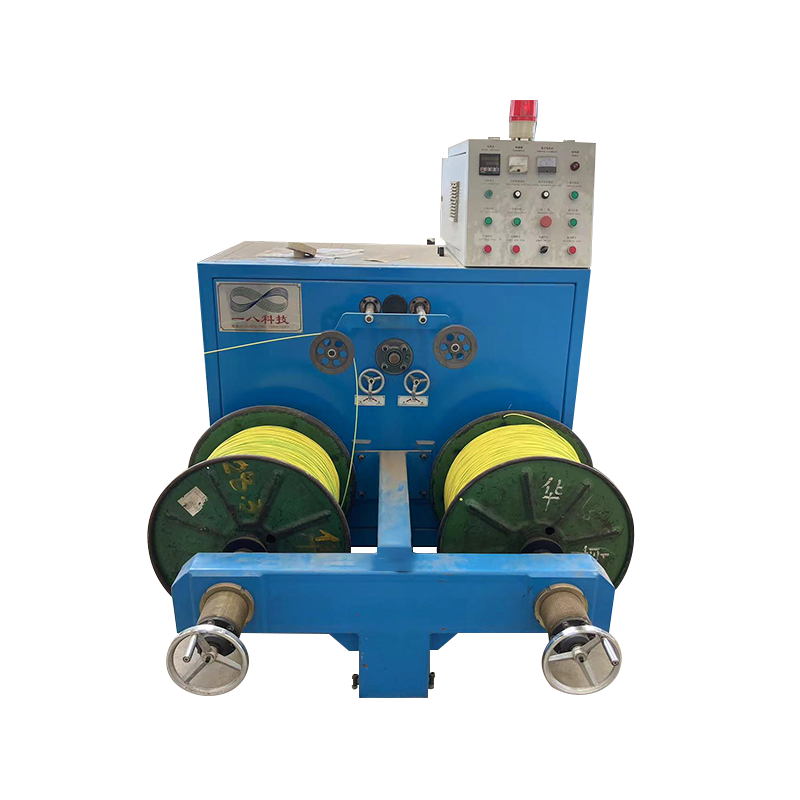
MFI এর পিছনে লুকানো মেট্রিক হল গলিত তাপমাত্রার স্থিতিশীলতা। যদি এক্সট্রুডার ডাই এ ±3°C এর মধ্যে গলিত তাপমাত্রা ধরে রাখতে না পারে, এমনকি সঠিকভাবে নির্দিষ্ট করা গ্রেড ব্যাসের তারতম্য দেখাবে। স্ক্রু জ্যামিতি, ব্যারেল কুলিং, এবং আপস্ট্রিম টেনশন নিয়ন্ত্রণ সবই সেই স্থিতিশীলতার মধ্যে ফিড করে। রিল পরিবর্তনের মাধ্যমে ক্রমাগত চলতে হবে এমন লাইনগুলির জন্য, ক্রমাগত এক্সট্রুশন লাইনের জন্য সঞ্চয়কারী এবং নর্তকী সিস্টেম উত্তেজনা এবং গতি স্থির রাখুন যাতে এক্সট্রুডার একটি ধ্রুবক লোড দেখতে পায়।
তার এবং তারের মধ্যে এক্সট্রুশন গ্রেড পলিমার বিতরণ
কেবল নির্মাতারা খুব কমই সমস্ত পলিমার পরিবারকে সমানভাবে ব্যবহার করে। নীচের বিতরণটি তার এবং তারের সেক্টর জুড়ে সাধারণ খরচ প্রতিফলিত করে।
পিভিসি - 34%
XLPE - 26%
এলডিপিই/এলএলডিপিই – 18%
এইচডিপিই – 8%
পিপি - 10%
অন্যান্য - 4%
পিভিসি লিড কারণ এটি সস্তা, সহজাতভাবে শিখা-প্রতিরোধী, এবং মাঝারি তাপমাত্রায় প্রক্রিয়া করা সহজ, যা এটিকে তারের এবং কম-ভোল্টেজ তারগুলি তৈরিতে প্রভাবশালী করে তোলে। XLPE এর ডাইইলেক্ট্রিক শক্তি এবং উচ্চতর তাপীয় রেটিংয়ের কারণে অনুসরণ করে, বেশিরভাগ স্ট্যান্ডার্ডে প্রায় 90°C অবিচ্ছিন্ন, এটি মাঝারি- এবং উচ্চ-ভোল্টেজ পাওয়ার তারের জন্য ডিফল্ট করে তোলে। PE গ্রেডগুলি যোগাযোগের তারের নিরোধকের প্রধান ভিত্তি, এবং রাসায়নিক প্রতিরোধ এবং কম ঘনত্বের কারণে স্বয়ংচালিত ওয়্যারিংয়ে পিপি বৃদ্ধি পেয়েছে।
XLPE প্রক্রিয়াকরণের জন্য একটি নিয়ন্ত্রিত তাপমাত্রা প্রোফাইল এবং ডাইয়ের পরে একটি জলের ট্রু প্রয়োজন যাতে গলে যাওয়া তাপমাত্রা দ্রুত কম হয়। এই কারণেই XLPE লাইনগুলি সাধারণত একটি জল-ট্যাঙ্ক এক্সট্রুডার কনফিগারেশন ব্যবহার করে।
 নিয়ন্ত্রিত প্রক্রিয়াকরণের জন্য কুলিং ওয়াটার ট্যাঙ্ক সহ XLPE/PE কেবল এক্সট্রুডার XLPE এবং PE নিরোধকের জন্য ডিজাইন করা, এই এক্সট্রুডারে দ্রুত শীতল এবং এমনকি পুরুত্বের জন্য একটি বহু-বিভাগের জলের ট্যাঙ্ক রয়েছে। এটি অমসৃণ নিরোধক এবং ধীর শীতলতাকে সম্বোধন করে, শক্তি এবং যোগাযোগের তারগুলিতে স্থিতিশীল বৈদ্যুতিক কর্মক্ষমতা সমর্থন করে। পণ্য দেখুন →
একটি ব্যবহারিক পাঁচ-পদক্ষেপ নির্বাচন প্রক্রিয়া
এই ওয়ার্কফ্লো অনুমান ছাড়াই একটি ফাঁকা পৃষ্ঠা থেকে একটি যোগ্য গ্রেডে সংগ্রহ এবং প্রক্রিয়া প্রকৌশল নিয়ে যায়।
ধাপ 1 - বিশেষত্ব সংজ্ঞায়িত করুন
রেকর্ড ভোল্টেজ ক্লাস, কন্ডাকটর সাইজ, ক্রমাগত তাপীয় রেটিং, শিখার প্রয়োজনীয়তা, এবং নমনীয়তা লক্ষ্য। এটি অবিলম্বে পলিমার ক্ষেত্রকে সংকুচিত করে।
ধাপ 2 - শর্টলিস্ট রজন পরিবার
সাধারণ শিথিংয়ের জন্য PVC, পাওয়ার তারের জন্য XLPE, যোগাযোগ নিরোধকের জন্য PE, এবং PP যেখানে রাসায়নিক প্রতিরোধ বা ওজন গুরুত্বপূর্ণ।
ধাপ 3 – স্ক্রু এবং ডাইয়ের জন্য MFI-এর সাথে ম্যাচ করুন
নিম্ন-MFI গ্রেডগুলির জন্য আরও মোটর টর্ক এবং উচ্চ শিয়ারের জন্য ডিজাইন করা একটি স্ক্রু প্রয়োজন; উচ্চ-MFI গ্রেডের জন্য কঠোর ডাই তাপমাত্রা নিয়ন্ত্রণ প্রয়োজন। L/D অনুপাত এবং কম্প্রেশন অনুপাত পরীক্ষা করুন।
ধাপ 4 - একটি নিয়ন্ত্রিত ট্রায়াল চালান
উত্পাদন গতিতে কাজ করুন এবং কমপক্ষে এক ঘন্টার জন্য তাপমাত্রা, মাথার চাপ এবং ব্যাসের তারতম্য লগ করুন। একটি সামঞ্জস্যপূর্ণ ±1 শতাংশ ব্যাস ব্যান্ড একটি ব্যবহারিক লক্ষ্য।
ধাপ 5 - জানালা লক করুন এবং সরবরাহ নিরীক্ষণ করুন
একটি নথিভুক্ত পদ্ধতিতে ব্যারেল তাপমাত্রা, স্ক্রু গতি এবং ড্র-ডাউন অনুপাত ঠিক করুন। IEC 60502, UL 1581, বা প্রাসঙ্গিক তারের স্ট্যান্ডার্ডের বিরুদ্ধে যাচাই করুন।
সরঞ্জাম হল সমীকরণের অন্য অর্ধেক। আপনি যদি একটি নতুন প্ল্যান্ট বা একটি বড় পুনর্নির্মাণের পরিকল্পনা করছেন, একটি মিলিত স্ক্রু, ডাই, কুলিং ট্রফ এবং টেক-আপ সহ একটি সম্পূর্ণ তার এবং তারের এক্সট্রুশন লাইন বিভিন্ন সরবরাহকারীর মেশিনগুলি সাইটে একত্রিত হলে সামঞ্জস্যপূর্ণ সমস্যাগুলি এড়িয়ে যায়। এক্সট্রুশন লাইনটি সেই পর্যায়গুলিকে একক সিস্টেম হিসাবে সংহত করে।
 মিলিত উপাদানের সাথে ইন্টিগ্রেটেড ওয়্যার এবং তারের এক্সট্রুশন লাইন এই সম্পূর্ণ লাইন পে-অফ, সোজা করা, এক্সট্রুশন, কুলিং, প্রিন্টিং এবং টেক-আপকে একক সিস্টেম হিসাবে সংহত করে। এটি নির্বাচন করা মিশ্রিত সরবরাহকারীদের থেকে সামঞ্জস্যের সমস্যাগুলি এড়িয়ে যায়, নতুন গাছপালা বা বড় পুনর্নির্মাণের জন্য নির্ভরযোগ্য অপারেশন নিশ্চিত করে। পণ্য দেখুন →
রক্ষণাবেক্ষণ এবং সম্মতি অনুশীলন যা গ্রেডকে রক্ষা করে
একবার একটি গ্রেড যোগ্য হয়ে গেলে, সবচেয়ে বড় ঝুঁকি নির্বাচন থেকে হ্যান্ডলিং এবং প্রক্রিয়া শৃঙ্খলাতে স্থানান্তরিত হয়।
উপাদান হ্যান্ডলিং এবং স্টোরেজ
- আর্দ্রতা নিয়ন্ত্রণ: এমনকি কম আর্দ্রতা শোষণ সহ পলিমারগুলি আর্দ্র অবস্থায় সংরক্ষণ করা হলে পৃষ্ঠের স্প্লে বিকাশ করে। যৌগগুলিকে মূল সিল করা প্যাকেজিংয়ে রাখুন এবং হাইগ্রোস্কোপিক মাস্টারব্যাচ এবং বিশেষ যৌগগুলির জন্য একটি হপার ড্রায়ার ব্যবহার করুন।
- গ্রেডের মধ্যে পরিষ্কার করা: PVC থেকে PE বা XLPE তে স্যুইচ করা কার্বনাইজড অবশিষ্টাংশ ছেড়ে যেতে পারে যা ঘন্টা পরে কালো দাগ হিসাবে দেখায়। একটি সামঞ্জস্যপূর্ণ purge যৌগ সঙ্গে একটি নথিভুক্ত purging ক্রম ব্যবহার করুন.
- স্টোরেজ সীমা: মেঝে থেকে ব্যাগ স্তুপ করুন, গুদামের তাপমাত্রা 30 ডিগ্রি সেলসিয়াসের নিচে রাখুন এবং জরিমানা এবং জরিমানা রোধ করতে ফার্স্ট-ইন, ফার্স্ট-আউট ইনভেন্টরি রোটেশন ব্যবহার করুন।
সম্মতি এবং ট্রেসেবিলিটি
- সীমাবদ্ধ পদার্থ: RoHS এবং REACH এর জন্য যৌগ সরবরাহকারীর কাছ থেকে নথিভুক্ত পদার্থের ঘোষণার প্রয়োজন হয়, যখন ফর্মুলেশন পরিবর্তন হয় তখন পর্যায়ক্রমিক পুনরায় পরীক্ষা করা হয়।
- শিখা এবং নিরাপত্তা মান: UL 1581, IEC 60332, এবং IEC 60754 শিখা প্রচার এবং হ্যালোজেন বিষয়বস্তুর প্রয়োজনীয়তাগুলিকে সংজ্ঞায়িত করে যা বিল্ডিং এবং শিল্প তারের জন্য নির্বাচিত এক্সট্রুশন গ্রেড অবশ্যই পূরণ করতে হবে।
- ব্যাচ ট্রেসেবিলিটি: পলিমার লট নম্বর, মাস্টারব্যাচ লট, এবং প্রতিটি উত্পাদন চালানোর জন্য এক্সট্রুশন প্যারামিটার রেকর্ড করুন যাতে উপাদান, মেশিন এবং অপারেটরের কাছে একটি গুণমান ঘটনা সনাক্ত করা যায়।
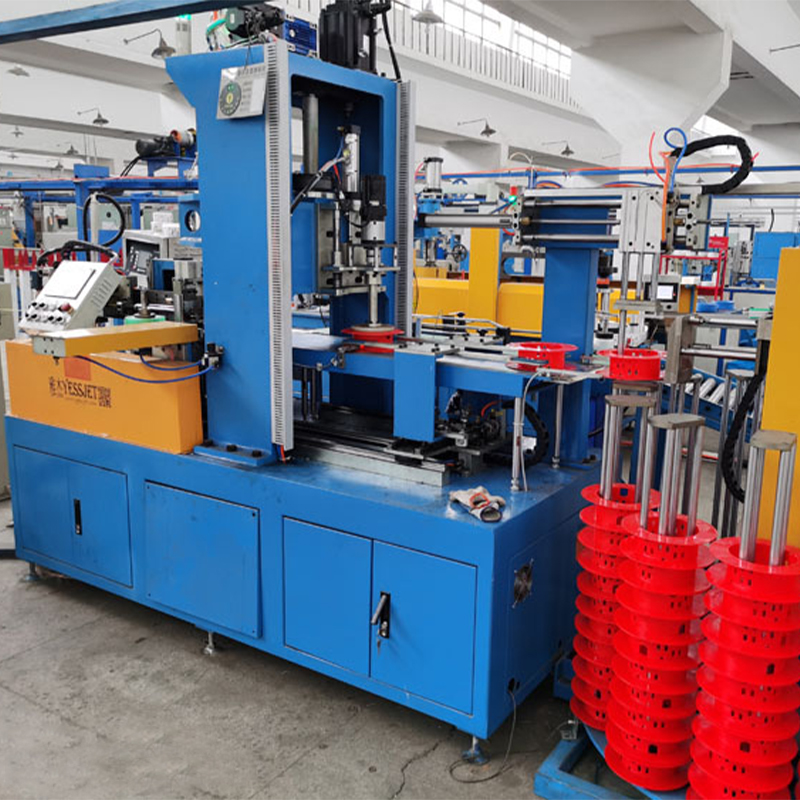
এক্সট্রুশন-গ্রেড উপাদান এখনও দুর্বল হ্যান্ডলিং দ্বারা মরার পরেও ধ্বংস হতে পারে। অসামঞ্জস্যপূর্ণ কুণ্ডলী উত্তেজনা পৃষ্ঠকে খসখসে করে, এবং রুক্ষ প্যালেটাইজিং একটি সমাপ্ত রিলকে চূর্ণ বা বিকৃত করতে পারে। তারের রিল পরিচালনার জন্য রোবোটিক প্যালেটাইজিং সিস্টেম নিয়ন্ত্রিত, পুনরাবৃত্তিযোগ্য আন্দোলনের সাথে স্বয়ংক্রিয় উত্তোলন এবং স্ট্যাকিংয়ের মাধ্যমে সেই ঝুঁকি হ্রাস করুন। সুশৃঙ্খল পরিচালনার সাথে সঠিক পলিমার যুক্ত করাই একটি বস্তুগত সিদ্ধান্তকে নির্ভরযোগ্য উত্পাদন আউটপুটে পরিণত করে৷