LANGUAGE
একটি 70 মিমি পিভিসি ইনসুলেশন লাইন 300 মি/মিনিট গতিতে চলমান একটি দুই ঘন্টার জানালায় প্রায় 36 কিমি অন্তরক কোর তৈরি করে। যদি সমাপ্ত ব্যাসটি সেই উইন্ডোটির দশ মিনিটের জন্য গ্রাহকের সহনশীলতার বাইরে 0.05 মিমি চলে যায়, তবে কয়েক কিলোমিটার কোর স্ক্র্যাপ হয়ে যায়, টেক-আপ স্পুলটি পুনরায় কাজ করতে হবে এবং বিচ্যুতিটি সাধারণত আপনার নিজের মেঝেতে না হয়ে গ্রাহকের আগত পরিদর্শনে পাওয়া যায়।
এক্সট্রুশন প্রক্রিয়া নিয়ন্ত্রণ হল ফিডব্যাক লুপের সেট যা এই ফলাফলকে বাধা দেয়। এটি গলিত তাপমাত্রা, গলিত চাপ, স্ক্রু গতি, লাইনের গতি, ব্যাস এবং সংজ্ঞায়িত জানালার ভিতরে টান ধরে রাখে, মিনিটের পর মিনিট, এবং এটি রেকর্ড করে যখন কিছু ভুল হয় তখন কী সরানো হয়।
সংক্ষিপ্ত উত্তর: প্রথমে গলে যাওয়া, তারপর মাত্রা, তারপর টান স্থির করুন। তাপমাত্রা এবং চাপের স্থায়িত্ব প্রাচীর বেধ ধরে কিনা তা নির্ধারণ করে; ব্যাস এবং ক্যাপাসিট্যান্স ফিডব্যাক সহনশীলতা ধারণ করে কিনা তা নির্ধারণ করে; উত্তেজনা এবং সঞ্চয়ন সিদ্ধান্ত নেয় যে লাইনটি থেমে না গিয়ে পরিবর্তনে টিকে থাকে কিনা। সেগুলিকে সেই ক্রমে টিউন করুন, কারণ প্রতিটি লুপ এটির একটি ডাউনস্ট্রিমকে বিরক্ত করে।
একটি লাইন যা এক-সেকেন্ডের ব্যবধানে গলে যাওয়া চাপ, গরম ব্যাস, প্রাচীরের পুরুত্ব এবং টেক-আপ টেনশনকে লগ করে তা সাধারণত দেখাবে যে কোন হার্ডওয়্যার আপগ্রেড করা ন্যায্য হওয়ার অনেক আগে, চলার এক সপ্তাহের মধ্যে ক্ষতি কোথায় বসে।
পাঁচটি কন্ট্রোল লুপ যা নির্ধারণ করে যে প্রাচীরটি ধরে আছে কিনা
এক্সট্রুশন লাইনে প্রক্রিয়া নিয়ন্ত্রণ এক নিয়ামক নয়। এটি পাঁচটি লুপ যা ইন্টারঅ্যাক্ট করে, এবং মিথস্ক্রিয়াই কাজটিকে কঠিন করে তোলে।
থার্মাল প্রোফাইল
পাঁচ থেকে সাতটি ব্যারেল জোন ৩ ডিগ্রি সেলসিয়াসের মধ্যে, ডাই জোন ২ ডিগ্রি সেলসিয়াসের মধ্যে।
গলিত চাপ
স্ক্রিন প্যাকের আগে ট্রান্সডিউসার, সেটপয়েন্টের 1 শতাংশের ভিতরে স্থায়িত্ব।
স্ক্রু এবং লাইন গতি
PVC নিরোধকের জন্য 1.4 থেকে 1.6 এর ড্র-ডাউন সহ লাইনের গতিতে স্ক্রু rpm ম্যাপ করা হয়েছে।
মাত্রিক প্রতিক্রিয়া
লেজার গেজ ডাই থেকে 6 থেকে 8 মিটার, প্রাচীরের পুরুত্ব এবং বিকেন্দ্রতার জন্য ক্যাপাসিট্যান্স গেজ।
উত্তেজনা এবং সঞ্চয়
নর্তকী অবস্থান, নিউটনে টেক-আপ টেনশন এবং 30 থেকে 90 সেকেন্ড সঞ্চিত দৈর্ঘ্য।
গলিত তাপমাত্রা হল সবচেয়ে ধীরগতির লুপ এবং এটি প্রায়শই অনুভূতি দ্বারা সেট করা হয়। একটি সাধারণ নিরোধক লাইনে, মিটারিং জোনে একটি 5 ডিগ্রি সেন্টিগ্রেড ড্রিফ্ট সান্দ্রতাকে যথেষ্ট পরিবর্তিত করে যাতে সমাপ্ত ব্যাস 0.02 মিমি থেকে 0.04 মিমি ধ্রুবক স্ক্রু গতিতে স্থানান্তরিত হয়। থার্মোকলগুলি প্রতি ত্রৈমাসিকে একটি রেফারেন্সের বিরুদ্ধে পরীক্ষা করা উচিত, কারণ 4 ডিগ্রি সেন্টিগ্রেড কম পড়া একটি সেন্সর সাধারণত একটি অপারেটর দ্বারা ক্ষতিপূরণ দেয় যিনি সেটপয়েন্টটি বাড়ায় এবং কখনও এটি ফিরিয়ে আনে না।
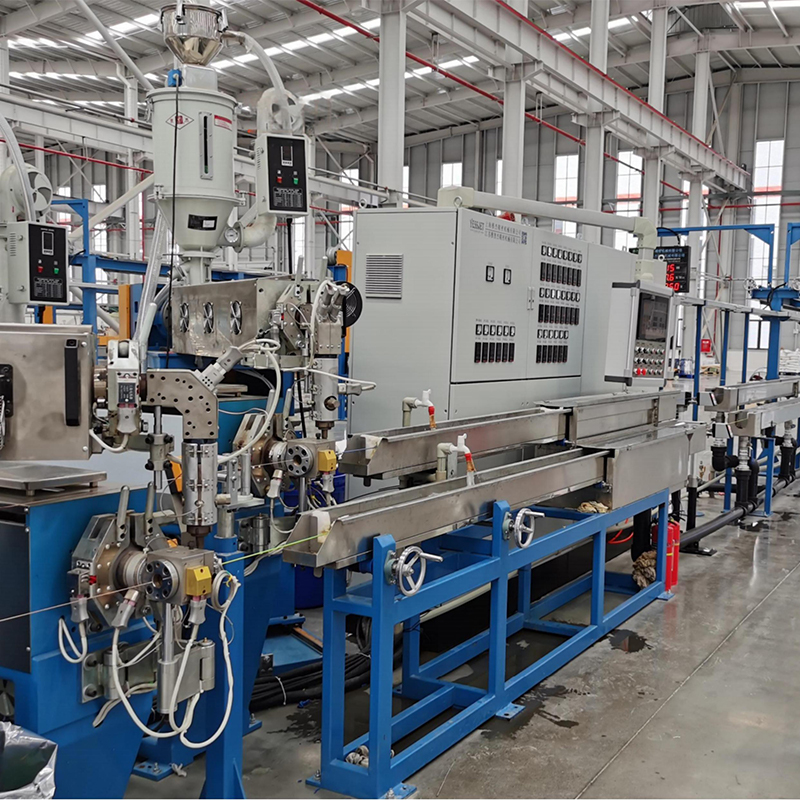
 সম্পূর্ণ অটো পিই পিভিসি উচ্চ-পারফরম্যান্স কেবল এক্সট্রুডার সম্পূর্ণ অটো পিই পিভিসি হাই-পারফ কেবল এক্সট্রুডার হল একটি সমন্বিত উত্পাদন ব্যবস্থা যা কেবল নির্মাতাদের দক্ষ, উচ্চ-নির্ভুলতা উত্পাদনে সমর্থন করার জন্য ডিজাইন করা হয়েছে। এটা sp... পণ্য দেখুন →
স্ক্রু জ্যামিতি সেট করে যে তাপমাত্রা লুপ কত কাজ করতে হবে। যৌগের সাথে মিলে যাওয়া একটি কম্প্রেশন অনুপাত একটি সমতল চাপ প্রোফাইল তৈরি করে; একটি অসামঞ্জস্য মাথার চাপ বাড়ার মত দেখায় যে কোন পরিমাণ পিআইডি টিউনিং অপসারণ করবে না। স্ক্রীন প্যাকের অবস্থা একই কারণে নিয়ন্ত্রণ পরিকল্পনার অন্তর্গত: একটি আংশিকভাবে অবরুদ্ধ প্যাক মাথার চাপ বাড়ায় এবং আউটপুট 2 থেকে 5 শতাংশ পরিবর্তন করে। স্ক্রু ডিজাইন, আউটপুট এবং নিয়ন্ত্রণের স্থিতিশীলতার মধ্যে সম্পর্ক এতে আচ্ছাদিত হয় উচ্চ দক্ষতা এক্সট্রুডার গাইড .
ব্যাস এবং প্রাচীর পুরুত্ব যেখানে নিয়ন্ত্রণ গ্রাহকের কাছে দৃশ্যমান হয়। ডাই থেকে 6 থেকে 8 মিটার দূরে মাউন্ট করা একটি লেজার গেজ গরম ব্যাস পাঠ করে, যা একটি PE নিরোধক লাইনে ঠান্ডা ব্যাসের চেয়ে 8 থেকে 12 শতাংশ বড় চলে, তাই কন্ট্রোলারকে অবশ্যই ঠান্ডা লক্ষ্যগুলির দিকে কাজ করতে হবে যখন গেজ গরম দেখে। টেনশন চেইন বন্ধ করে: কয়েক শতাংশের মধ্যে টেক-আপ টেনশন কোরকে বৃত্তাকার রাখে এবং উপরের স্তরগুলিকে স্পুলের অন্তরণে কামড় দেওয়া থেকে বিরত রাখে।
ম্যানুয়াল, বেসিক পিএলসি এবং ক্লোজড-লুপ কন্ট্রোল তুলনা
তিনটি কন্ট্রোল আর্কিটেকচার একই দোকানের মেঝেতে প্রদর্শিত হয় এবং পার্থক্যটি ব্রোশারের পরিবর্তে সংখ্যায় দেখা যায়।
নিয়ন্ত্রণ পদ্ধতি
কি নিয়ন্ত্রিত হয়
ব্যাস বিচ্যুতি
পরিবর্তন প্রতি স্টার্ট আপ স্ক্র্যাপ
পরিবর্তনের সময়
ম্যানুয়াল
স্ক্রু গতি এবং টেক আপ চোখ এবং শব্দ দ্বারা সেট
/- 0.08 মিমি
120 থেকে 200 মি
25 থেকে 40 মিনিট
বেসিক পিএলসি, ওপেন লুপ
সেটপয়েন্ট রাখা, শুধুমাত্র অ্যালার্ম, কোন পণ্য প্রতিক্রিয়া
/- 0.04 মিমি
60 থেকে 100 মি
15 থেকে 25 মিনিট
গেজ এবং টান প্রতিক্রিয়া সহ বন্ধ লুপ
ব্যাস, প্রাচীর বেধ, গলিত চাপ এবং টান ক্রমাগত নিয়ন্ত্রিত
/- 0.015 মিমি
20 থেকে 40 মি
8 থেকে 12 মিনিট
সারণী: একটি 70 মিমি পিভিসি নিরোধক লাইনের জন্য নির্দেশক কর্মক্ষমতা ব্যান্ড; প্রকৃত পরিসংখ্যান যৌগ, স্ক্রু ডিজাইন এবং টেক-আপ কনফিগারেশনের উপর নির্ভর করে।
চতুর্থ কলামটি অর্থ প্রদান করে। প্রতি পরিবর্তনে 150 মিটার থেকে 30 মিটার পর্যন্ত স্টার্ট-আপ স্ক্র্যাপ কাটা, এমন একটি লাইনে যা সপ্তাহে আটবার পণ্য পরিবর্তন করে, স্থির-রাষ্ট্রীয় ফলনের কোনো উন্নতি গণনা করার আগে সাপ্তাহিক প্রায় 960 মিটার সমাপ্ত কোর সংরক্ষণ করে।
লুকানো মেট্রিক্স: যেখানে ক্ষতি আসলে বসে
ব্যাস চার্ট প্রায়ই একটি লাইন প্রকৃতভাবে নিয়ন্ত্রণে থাকার অনেক আগে চমৎকার দেখায়। একটি একক 24-ঘন্টা দৌড় জুড়ে ভেরিয়েবলের একটি বিস্তৃত সেট লগ করা সাধারণত ক্ষতির ছবি পুনরায় বিতরণ করে।
ব্যাস ড্রিফট
34%
34%
উত্তেজনা বেড়ে যায়
26%
26%
গলিত তাপমাত্রা
18%
18%
স্ক্রু পরিধান
12%
12%
আর্দ্রতা
10%
10%
প্রতিটি কারণের একটি ভিন্ন সমাধান আছে, এবং শুধুমাত্র প্রথমটি একটি ভাল গেজ কেনার মাধ্যমে সমাধান করা হয়।
- পরিবর্তনের সময় উত্তেজনা বেড়ে যায়: নর্তক তার ভ্রমণ সীমায় পৌঁছে যায় এবং স্প্লাইস শেষ হওয়ার আগেই সঞ্চয়কারী খালি হয়ে যায়। লাইন স্পিডের 30 থেকে 90 সেকেন্ডের স্টোরেজ একটি ডিজাইনের সিদ্ধান্ত, একটি নিয়ামক লাভ নয়।
- গলিত তাপমাত্রা শিকার: সাধারণত একটি কুলিং ফ্যান খুব শক্ত সাইকেল চালায় বা খারাপ যোগাযোগ সহ একটি হিটার ব্যান্ড, মাথার চাপে 30 থেকে 60 সেকেন্ডের দোলন হিসাবে দৃশ্যমান।
- স্ক্রু এবং ব্যারেল পরিধান: মিটারিং বিভাগে 0.1 মিমি ক্লিয়ারেন্স বৃদ্ধি আউটপুট 3 থেকে 6 শতাংশ কমাতে পারে এবং অপারেটরদের স্ক্রু গতি বাড়াতে চাপ দিতে পারে, যা গলিত তাপমাত্রা বাড়ায়।
- উপাদানের আর্দ্রতা: পিভিসি যৌগের আর্দ্রতার কয়েকশ পিপিএম শূন্যতা তৈরি করে যা একটি ব্যাস গেজ আনন্দের সাথে ভাল পণ্য হিসাবে পড়তে পারে।
টেনশন হল এমন লুপ যা প্রায়শই লাইনগুলিতে খোলা থাকে যা অন্যথায় আধুনিক নিয়ন্ত্রণগুলি চালায় এবং এটিই প্রথম স্থান যেখানে স্ক্র্যাপ কোন ব্যাস অ্যালার্ম ছাড়াই দেখা যায়।
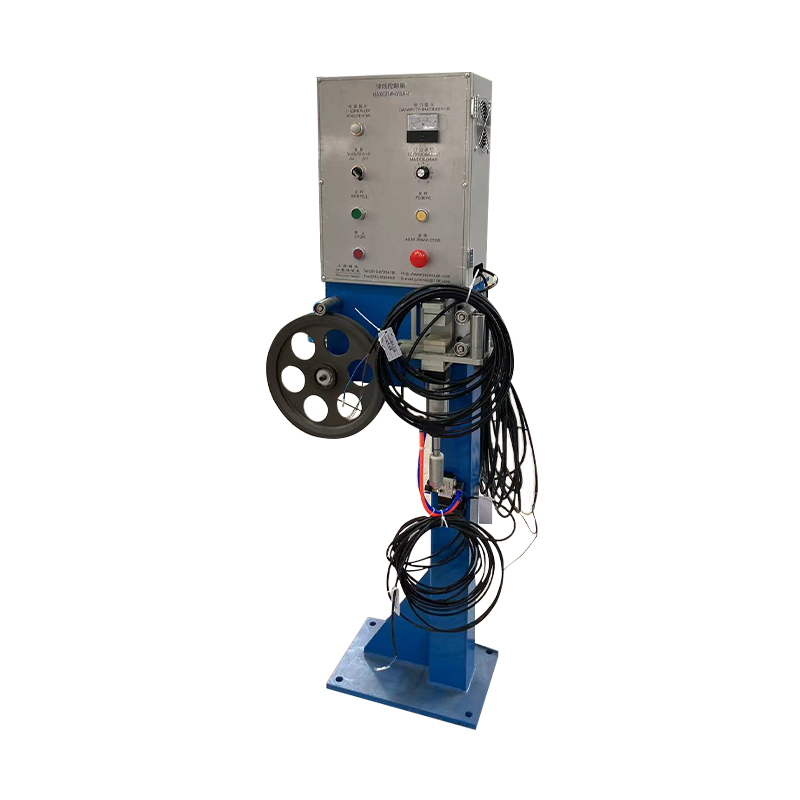
 তারের তারের টেনশন কন্ট্রোল সিস্টেম সুনির্দিষ্ট তারের টেনশন নিয়ন্ত্রণের জন্য ডিজাইন করা, ওয়্যার কেবল টেনশন কন্ট্রোল সিস্টেমগুলি তারের উইন্ডিং প্রক্রিয়াগুলির জন্য প্রয়োজনীয় সরঞ্জাম। এর মূল ফাংশনটি পুনরায়... পণ্য দেখুন →
যেখানে কন্ট্রোল প্রচেষ্টা তারের প্রকার দ্বারা সবচেয়ে বেশি অর্থ প্রদান করে
কন্ট্রোল ইনভেস্টমেন্ট রিটার্ন পণ্য পরিবারের দ্বারা তীব্রভাবে পৃথক হয়, কারণ উপাদান খরচ, সহনশীলতা এবং লাইন গতি ভিন্ন।
পাওয়ার ক্যাবল, XLPE MV এবং LV - 38%
LAN এবং datacom - 26%
বিল্ডিং তার, পিভিসি এবং ইউপিভিসি - 16%
স্বয়ংচালিত এবং ইলেকট্রনিক তার - 12%
বিশেষত্ব এবং অন্যান্য - 8%
এক্সএলপিই পাওয়ার ক্যাবল রিটার্নে প্রাধান্য দেয় কারণ প্রাচীরের সহনশীলতা শক্ত, যৌগটি ব্যয়বহুল এবং একটি স্ক্র্যাপ কিলোমিটার পিভিসি বিল্ডিং তারের একটি স্ক্র্যাপ কিলোমিটারের দামের কয়েকগুণ বেশি। LAN তারের দ্বিতীয়টি আসে কারণ ক্যাপাসিট্যান্স এবং উদ্বেগ সীমা শুধুমাত্র অপারেটর দক্ষতা দ্বারা পূরণ করা যায় না; একটি 5 শতাংশ উদ্বেগজনক সিলিং ক্রমাগত পরিমাপ এবং সংশোধন প্রয়োজন। বিল্ডিং ওয়্যারটি উদ্বেগজনকতার জন্য আরও ক্ষমাশীল কিন্তু 600 থেকে 1200 মি/মিনিট গতিতে চলে, যেখানে গতি নিয়ন্ত্রণ এবং টেক-আপ টেনশন নির্ধারণ করে যে স্পুল বিক্রিযোগ্য কিনা। স্বয়ংচালিত এবং ইলেকট্রনিক তারের পুরষ্কার প্রধানত অনেক ছোট রান জুড়ে পুনরাবৃত্তিযোগ্যতার মাধ্যমে নিয়ন্ত্রণ করে।
কমিশনিং সিকোয়েন্স: ছয়টি ধাপ যা সেটিংস লক করে দেয়
একটি নতুন বা পুনর্নির্মিত লাইন দ্রুত স্থিতিশীল নিয়ন্ত্রণে পৌঁছায় যখন নীচের ক্রমটি অনুসরণ করা হয়, সবকিছু একবারে টিউন করার পরিবর্তে।
ধাপ 1: কিছু পরিবর্তন করার আগে বেসলাইন
সম্পূর্ণ শিফটের জন্য এক সেকেন্ডের ব্যবধানে লগ মেল্ট চাপ, গরম এবং ঠান্ডা ব্যাস, দেয়ালের বেধ এবং টেক-আপ টান। এই রেকর্ডই একমাত্র নির্ভরযোগ্য প্রমাণ যে পরবর্তী পরিবর্তন সাহায্য করেছে।
ধাপ 2: প্রক্রিয়াটির জন্য মাউন্ট সেন্সর, ক্যাবিনেট নয়
লেজার গেজটি ডাই থেকে 6 থেকে 8 মিটার দূরে রাখুন যাতে গলে যায়, চাপ ট্রান্সডুসারটিকে স্ক্রিন প্যাকের সামনে রাখুন এবং লোড সেলটি মাউন্ট করুন যেখানে ওয়েব ঘর্ষণ এটিকে পক্ষপাতিত্ব করতে পারে না।
ধাপ 3: ক্রমানুসারে লুপ টিউন করুন
প্রথমে তাপমাত্রা, তারপর গলিত চাপ, তারপর মাত্রা, তারপর টান। তাপমাত্রা স্থিতিশীল হওয়ার আগে টিউনিং টান সহজভাবে লাইনের চারপাশে দোলনকে সরিয়ে দেয়।
ধাপ 4: একটি গতি অনুপাত সারণী তৈরি করুন
প্রতিটি আকার এবং যৌগের জন্য লাইনের গতির বিপরীতে স্ক্রু আরপিএম রেকর্ড করুন। অপারেটর যারা একটি পরিচিত অনুপাত থেকে শুরু করে তারা সময়ের এক তৃতীয়াংশের মধ্যে বিক্রয়যোগ্য পণ্যে পৌঁছায়।
ধাপ 5: পরিবর্তনের রুটিন লিখুন
সঞ্চয়কটি পূরণ করুন, মধ্য-ভ্রমণে নর্তকটিকে পার্ক করুন, স্প্লাইস করুন, তারপর ধীরে ধীরে সঞ্চয়স্থান ছেড়ে দিন। টেক-আপ অদলবদল করার সময় রুটিন হল এক্সট্রুডারকে ঘুরিয়ে রাখে।
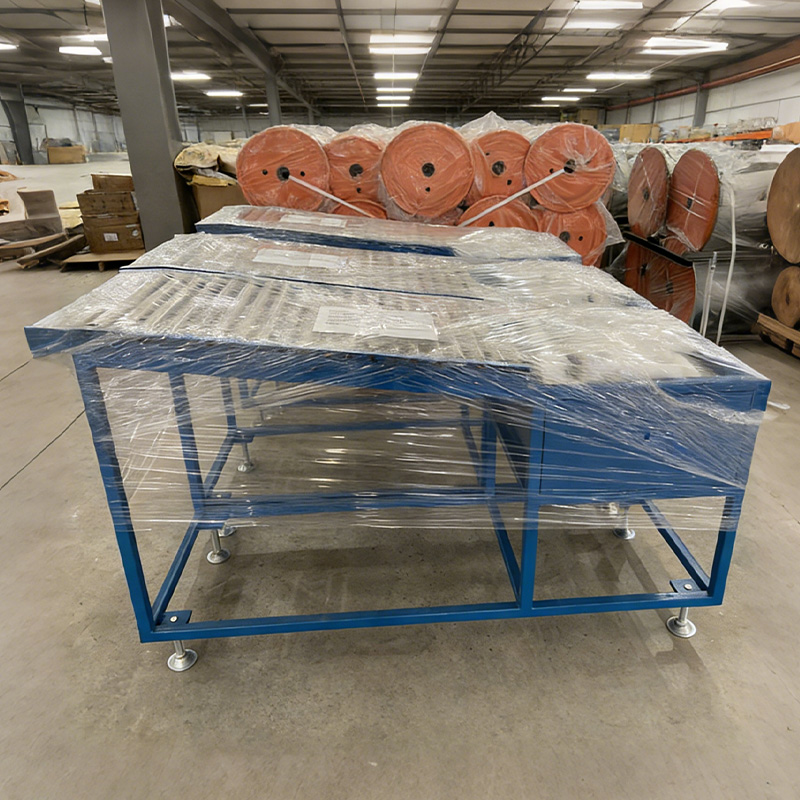
 অ্যাকিউমুলেটর ডান্সার (কেবল স্টোরেজ র্যাক) দ্য অ্যাকুমুলেটর ড্যান্সার (কেবল স্টোরেজ র্যাক) হল একটি পেশাদার ক্যাবল ম্যানেজমেন্ট ডিভাইস যা কেবল প্রসেসিং ওয়ার্কফ্লোকে অপ্টিমাইজ করার জন্য তৈরি করা হয়েছে। উল্লম্ব এবং হোরি পাওয়া যায়... পণ্য দেখুন →
ধাপ 6: লিখিত সীমা সহ হস্তান্তর করুন
নিয়ন্ত্রণ সীমা, অ্যালার্ম থ্রেশহোল্ড এবং প্রতিটি অ্যালার্মের জন্য প্রয়োজনীয় ক্রিয়াটি লাইনের একটি শীটে থাকা উচিত, কমিশনিং ফাইলে নয়।
রক্ষণাবেক্ষণ, ক্রমাঙ্কন এবং সম্মতি
নিয়ন্ত্রণ মান ক্ষয় শান্তভাবে. একটি ক্রমাঙ্কন এবং পরিদর্শন পরিকল্পনা ওভারহলগুলির মধ্যে লুপগুলিকে বিশ্বস্ত রাখে৷
- 5 ডিগ্রি সেলসিয়াসের সহনশীলতা সহ একটি রেফারেন্সের বিপরীতে ত্রৈমাসিক থার্মোকল যাচাই করা হচ্ছে।
- গলিত চাপ ট্রান্সডুসারকে প্রতি মাসে জিরো করা এবং প্রতি 12 মাস পর পর পুনরায় ক্যালিব্রেট করা।
- প্রতি 6 মাসে একটি ট্রেসযোগ্য মাস্টারের বিরুদ্ধে লেজারের ব্যাস গেজ পরীক্ষা করা।
- নর্তকী অবস্থান এবং টান লোড কোষ বার্ষিক ক্যালিব্রেটিং.
- প্রতি 4,000 থেকে 6,000 চলমান ঘন্টায় স্ক্রু এবং ব্যারেল ক্লিয়ারেন্স পরিমাপ করা।
- গ্রাহক এবং মানক প্রয়োজনীয়তা চাহিদা হিসাবে উত্পাদন লট প্রতি নিয়ন্ত্রণ পরামিতি রেকর্ড বজায় রাখা।
হার্ডওয়্যার সঠিক হলে কমপ্লায়েন্স মূলত একটি ডকুমেন্টেশন ব্যায়াম। IEC 60227, IEC 60502, UL 44, UL 83 এবং GB/T 5023 এর মতো তারের মানগুলি অবশ্যই পূরণ করতে হবে এমন মাত্রাগুলিকে সংজ্ঞায়িত করে; প্রক্রিয়া নিয়ন্ত্রণ ব্যবস্থা প্রমাণ করে যে তারা প্রতি মিটারে দেখা হয়েছিল। প্রতি লট ব্যাস এবং প্রাচীর বেধ লগ রাখা একটি পুনঃপরীক্ষা পরিবর্তে একটি ফাইল পুনরুদ্ধার একটি অডিট পরিণত.
নিরাপত্তা একই পরিকল্পনার অন্তর্গত। ঘূর্ণায়মান টেক-আপ সরঞ্জাম, ইন্টারলক করা জরুরী স্টপ এবং শুদ্ধ করার সময় ডাই হেডে নিয়ন্ত্রিত অ্যাক্সেসের উপর পাহারা দেওয়া কোনও লাইনে ঐচ্ছিক অতিরিক্ত নয় যা রাতারাতি অনুপস্থিতিতে চলে। অ্যালার্ম সীমাও সেট করা উচিত যাতে অপারেটররা স্ক্র্যাপ প্রদর্শিত হওয়ার আগে প্রতিক্রিয়া জানায়, স্পুল শেষ হওয়ার পরে নয়।
এক্সট্রুশন প্রক্রিয়া নিয়ন্ত্রণ লাইনের শেষে সেরা বিচার করা হয়. একটি এক্সট্রুডার যা কয়লারে একটি পরিবর্তনশীল কোর হস্তান্তর করে সমস্যাটিকে কেবল নিচের দিকে নিয়ে গেছে, যেখানে এটি একটি টেনশন ফল্ট, ডিম্বাকৃতির স্পুল বা প্রত্যাখ্যাত প্যালেটে পরিণত হয়। এই কারণেই পরিমাপকে পণ্যটি অনুসরণ করতে হবে: ডাই-এ ব্যাস এবং প্রাচীরের বেধ, কয়লারে টান এবং দৈর্ঘ্য এবং বিন্দুতে রিলের পরিচয় যেখানে তারের রিল পরিচালনার জন্য রোবোটিক প্যালেটাইজিং সিস্টেম দখল করা
জিয়াংসু ইয়েসজেট সুনির্দিষ্ট যন্ত্রপাতি এক্সট্রুশন, কয়েলিং, প্যাকেজিং এবং প্যালেটাইজিং সরঞ্জামগুলিকে একটি সংযুক্ত লাইন হিসাবে তৈরি করে, যা এই প্রসঙ্গে গুরুত্বপূর্ণ। যে লুপগুলি ডাই এ ব্যাস ধরে রাখে এবং কয়লারে টান ধরে রাখে সেগুলিকে একে অপরের কথা মাথায় রেখে ডিজাইন করতে হবে, এবং একটি প্রস্তুতকারক যে চেইনের উভয় প্রান্ত সরবরাহ করে তারা একে অপরের জন্য দোষারোপ না করে তাদের একসাথে সুর করতে পারে৷