LANGUAGE
একটি কঠোর PVC নিরোধক লাইনে স্ক্রু প্রতিস্থাপনকারী একটি কেবল প্ল্যান্ট একবার 4.0 কম্প্রেশন রেশিও অর্ডার করেছিল, যুক্তিসঙ্গত-শব্দযুক্ত যুক্তিতে যে আরও কম্প্রেশন মানে আরও ভাল গলে যাওয়া। তিন শিফটের মধ্যে এক্সট্রুডারটি বেড়ে যাচ্ছিল, গলিত তাপমাত্রা প্রায় 18 ডিগ্রি সেলসিয়াস বেড়ে গিয়েছিল এবং ঝলসে যাওয়া দাগগুলি মরে পৌঁছেছিল। কিছুই ভাঙা হয়নি। স্ক্রুটি এমন একটি যৌগকে সংকুচিত করছিল যা ইতিমধ্যেই ফিড জোনে গলিত ঘনত্বে পৌঁছেছে এবং অতিরিক্ত কাজ তাপ হিসাবে বেরিয়ে এসেছে।
সংক্ষিপ্ত উত্তর: কম্প্রেশন রেশিও (CR) হল প্রথম ফিড ফ্লাইটের ভলিউম যা শেষ মিটারিং ফ্লাইটের ভলিউম দ্বারা ভাগ করা হয়, যা একটি ধ্রুবক-পিচ স্ক্রুতে প্রায় ফিড চ্যানেলের গভীরতা মিটারিং চ্যানেলের গভীরতা দ্বারা ভাগ করা হয়। সাধারণ-উদ্দেশ্য স্ক্রু 2.0 এবং 4.0 এর মধ্যে চলে। অনমনীয় PVC সাধারণত 2.0-2.5, প্লাস্টিকাইজড PVC এবং HDPE 2.5-3.5, PP 3.0-3.5 এ বসে এবং ভারীভাবে ভরা হ্যালোজেন-মুক্ত যৌগগুলি সাধারণত উচ্চ সংখ্যার তুলনায় একটি মিশ্রণ বিভাগ দ্বারা ভাল পরিবেশন করা হয়।
নীচের বিভাগগুলি দেখায় যে সংখ্যাটি কীভাবে তৈরি করা হয়, এটি একটি তারের লাইনে কী নিঃশব্দে নিয়ন্ত্রণ করে এবং দ্বিতীয় স্ক্রু অর্ডার না করে কীভাবে এটি নির্দিষ্ট করতে হয়।
কম্প্রেশন অনুপাত আসলে কি পরিমাপ করে
একটি ফুল-ফ্লাইট স্ক্রু তিনটি জোনে কাজ করে। ফিড জোন একটি গভীর, ধ্রুবক চ্যানেল রাখে যাতে আলগা পেললেটগুলি ভিতরে নেমে যেতে পারে এবং সামনে পৌঁছে দেওয়া যেতে পারে। কম্প্রেশন, বা ট্রানজিশন, জোন টেপার যে চ্যানেল এবং কঠিন বিছানা গলিত হিসাবে চেপে. মিটারিং জোনটি একটি অগভীর, ধ্রুবক গভীরতায় ফিরে আসে যাতে গলে একটি স্থিতিশীল চাপ এবং একটি অনুমানযোগ্য হারে ডাইতে পৌঁছায়।
কম্প্রেশন অনুপাত সেই ভলিউমের প্রথম এবং শেষের তুলনা করে। যেহেতু পিচ এবং ফ্লাইট প্রস্থ একটি স্ট্যান্ডার্ড ফুল-ফ্লাইট স্ক্রুতে স্থির থাকে, তাই ভলিউম অনুপাত একটি গভীরতা অনুপাতে ভেঙে যায়: CR = H1 / H2, যেখানে H1 হল ফিড চ্যানেলের গভীরতা এবং H2 হল মিটারিং চ্যানেলের গভীরতা।
সংখ্যার পিছনে শারীরিক কাজ হল ঘনত্ব। তারের যৌগিক ছুরির বাল্ক ঘনত্ব প্রায় 0.5 থেকে 0.7 গ্রাম/সেমি 3, যখন গলিত একই পলিমার 0.9 থেকে 1.3 গ্রাম/সেমি 3 এর কাছাকাছি থাকে। উপাদানটি নিজেই একটি অকার্যকর-মুক্ত দ্রবীভূত হওয়ার জন্য শুধুমাত্র 1.6 থেকে 2.2 ভলিউম হ্রাসের প্রয়োজন। এই চিত্রের উপরে কম্প্রেশন ফ্লাইট ল্যান্ডের উপর ফুটো প্রবাহের জন্য ক্ষতিপূরণ দেয়, ডাইয়ের জন্য প্রয়োজনীয় চাপের জন্য এবং ফিডের আচরণের ব্যাচ-টু-ব্যাচ তারতম্যের জন্য।
যেখানে একটি নেমপ্লেট নম্বর বিভ্রান্ত করতে পারে
একটি গভীরতা অনুপাত শুধুমাত্র ধ্রুবক পিচ এবং ধ্রুব ফ্লাইট প্রস্থের জন্য বৈধ। একবার পিচ পরিবর্তন হয়ে গেলে, বা একটি বাধা ফ্লাইট বা ম্যাডক-স্টাইল মিক্সার যোগ করা হলে, আসল অনুপাতটি আসল চ্যানেল ভলিউম থেকে আসতে হবে। ভেরিয়েবল-পিচ স্ক্রুগুলিতে, একটি দ্রুত গভীরতা অনুপাত কার্যকর CR-কে 10 থেকে 15 শতাংশ বাড়াতে পারে, যা একটি PVC স্ক্রুকে নিরাপদ জানালার বাইরে ঠেলে দেওয়ার জন্য যথেষ্ট। তারের এক্সট্রুডারগুলি তাই প্রতি ব্যারেল আকারের পরিবর্তে যৌগ প্রতি নির্দিষ্ট করা হয় এবং স্ক্রু অঙ্কনটি উল্লেখ করা উচিত যে কোন গণনা পদ্ধতি ব্যবহার করা হয়েছিল।
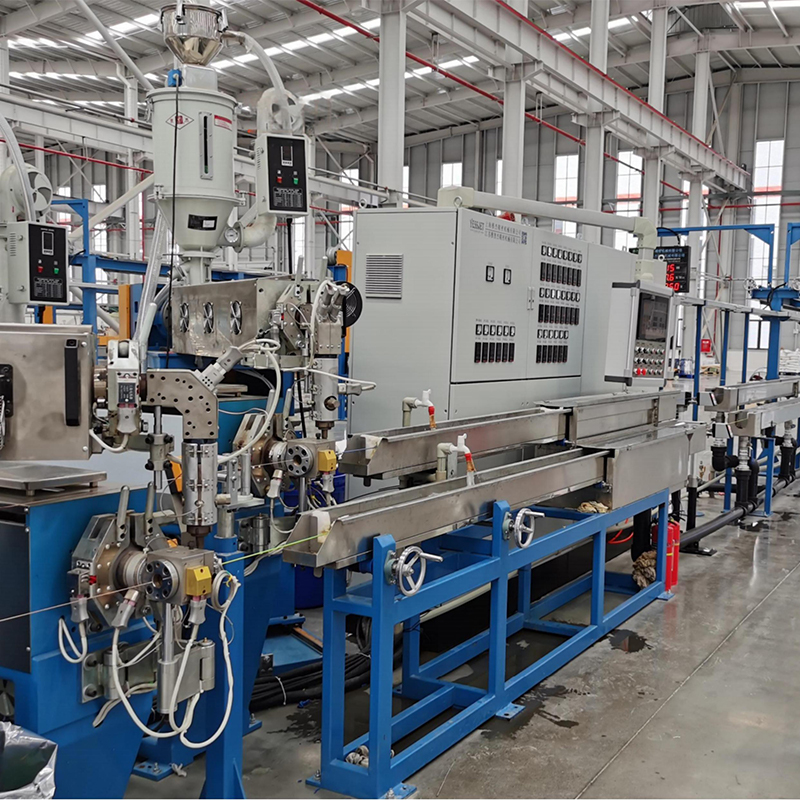
 উচ্চ-দক্ষতা পিপি পিভিসি পিই কেবল এক্সট্রুডার তারের উৎপাদনের জন্য একটি মাল্টিফাংশনাল কোর ডিভাইস হিসাবে, হাই-এফএফ পিপি পিভিসি পিই কেবল এক্সট্রুডারটি শক্তি-সাশ্রয়ী, নিরোধক স্তরগুলির উচ্চ-ফলন এক্সট্রুশনের জন্য ইঞ্জিনিয়ার করা হয়েছে... পণ্য দেখুন →
আপনি যে যৌগটি চালান তার সাথে অনুপাতের সাথে মিল করা
তারের যৌগগুলি বিনিময়যোগ্য নয়, এবং কম্প্রেশন অনুপাত যেখানে সেই পার্থক্যটি যান্ত্রিক হয়ে যায়। তিনটি ভেরিয়েবল পছন্দকে চালিত করে: উপাদান গলে গেলে বাল্ক ঘনত্ব কতটা কমে যায়, পলিমার কতটা শিয়ার তাপ সহ্য করে এবং ফর্মুলেশন কতটা ঘষিয়া তুলিয়া যায়।
অনমনীয় এবং প্লাস্টিকাইজড পিভিসি
Unplasticized PVC একটি তারের লাইনে সবচেয়ে শিয়ার-সংবেদনশীল উপাদান এবং সাধারণত একটি দীর্ঘ, মৃদু পরিবর্তনের সাথে 2.0-2.5 এ চলে। একটি উচ্চ অনুপাত স্থানীয় হট স্পট তৈরি করে যা হাইড্রোজেন ক্লোরাইড নির্গত করে এবং একটি পাতলা নিরোধক প্রাচীরের ভিতরে পোড়া চিহ্ন রেখে যায়। নমনীয় পিভিসি 2.5-3.0 সহ্য করে, যদিও প্লাস্টিকাইজার উদ্বায়ী ফিড জোনটিকে দেখার মতো করে তোলে।
পিই, এইচডিপিই এবং পিপি
পলিওলফিনগুলির উচ্চতর গলিত সান্দ্রতা এবং পরিষ্কার গলানোর আচরণ রয়েছে, তাই তারা অভিযোগ ছাড়াই 2.8-3.5 গ্রহণ করে। এইচডিপিই শিথিং স্ক্রুগুলি প্রায়শই সেই অনুপাতটিকে একটি গভীর ফিড সেকশন এবং 25:1 থেকে 30:1 এল/ডি এর সাথে যুক্ত করে যাতে লাইনটি শক্তভাবে চলতে পারে যখন গলে যাওয়া একই রকম থাকে।
XLPE এবং crosslinkable যৌগ
পারক্সাইড-নিরাময় XLPE একটি বিশেষ ক্ষেত্রে। ক্রসলিংকিং এজেন্ট বসবাসের সময় এবং তাপমাত্রার প্রতি সংবেদনশীল, তাই স্ক্রুটিকে অবশ্যই শিয়ার তাপকে গলিয়ে না ফেলে চাপ তৈরি করতে হবে। 2.3-3.0 এর কাছাকাছি একটি অনুপাত, একটি মসৃণ রূপান্তর এবং কঠোর তাপমাত্রা নিয়ন্ত্রণ কাঁচা আউটপুটের চেয়ে বেশি। ইতিমধ্যেই প্রি-কিউর থ্রেশহোল্ডের কাছাকাছি যৌগগুলি পরিষ্কার গলে যাওয়ার পরিবর্তে জেল এবং পিণ্ডগুলি দেখায়।
ভরা, শিখা-প্রতিরোধী এবং হ্যালোজেন-মুক্ত যৌগ
উচ্চ ফিলার লোডিং বাল্ক ঘনত্ব বাড়ায়, স্ক্রু তৈরি করতে থাকা ভলিউম পরিবর্তনকে হ্রাস করে এবং একই সময়ে ফ্লাইট পরিধান করে। একটি 2.5-3.5 অনুপাত একটি বাধা বা বিচ্ছুরণমূলক মিশ্রণ বিভাগের সাথে মিলিত হয় যা কেবল সংখ্যাটিকে উচ্চতর করে।
এই পরিবারগুলির মধ্যে স্ক্রু-এবং-ব্যারেল জোড়া একটি মোটামুটি অনুমানযোগ্য প্যাটার্ন অনুসরণ করে; এই উচ্চ দক্ষতা PP, PVC এবং PE এক্সট্রুশন গাইড আরো বিস্তারিতভাবে সমন্বয় কভার.
সাধারণ কেবল এক্সট্রুশন স্ক্রু সেটআপের তুলনা করা
নীচের তুলনাটি সংক্ষিপ্তভাবে বর্ণনা করে যে উইন্ডোজ কেবল এক্সট্রুডার নির্মাতারা প্রায়শই কাজ করে। পরিসংখ্যানগুলিকে সার্বজনীন ধ্রুবকের পরিবর্তে একটি উদ্ধৃতির জন্য প্রারম্ভিক বিন্দু হিসাবে বিবেচনা করুন, কারণ যৌগ সরবরাহকারীরা ফর্মুলেশনগুলি সংশোধন করে এবং বাল্ক ঘনত্ব তাদের সাথে চলে।
সাধারণ তারের যৌগগুলির জন্য সাধারণ কম্প্রেশন অনুপাত উইন্ডোজ; অর্ডার করার আগে বর্তমান যৌগিক ডেটা শীটের বিপরীতে চূড়ান্ত জ্যামিতি নিশ্চিত করুন।
নেমপ্লেট নম্বর কী দেখায় না
একই উল্লিখিত অনুপাত সহ দুটি স্ক্রু একই রকম আচরণ করতে পারে না, কারণ রেখাটি একা জ্যামিতির পরিবর্তে শক্তি এবং চাপকে সাড়া দেয়। যখন CR খুব কম হয়, তখন কঠিন বিছানা মিটারিং জোনে পৌঁছায় শুধুমাত্র আংশিকভাবে গলিত হয় এবং আউটপুট সুইং হয়ে যায় কারণ গলিত টুকরোগুলি ডাই অতিক্রম করে। যখন এটি খুব বেশি হয়, একই অস্থিরতা গলিত তাপমাত্রা এবং টর্ক ক্লাইম্ব হিসাবে বিপরীত দিক থেকে ফিরে আসে।
নিরোধক প্রাচীর বেধ উভয় সমস্যার দ্রুততম সূচক। নীচের চার্টটি কম্প্রেশন অনুপাতের একটি পরিসীমা জুড়ে চালানো একটি 65 মিমি পিই শিথিং স্ক্রু প্রতিফলিত করে; মানগুলি কোনও নির্দিষ্ট লাইনের স্পেসিফিকেশনের পরিবর্তে প্রভাবের আকৃতি দেখায়।
4.2%
CR 2.0
2.6%
CR 2.5
1.2%
CR 3.0
2.1%
CR 3.5
4.8%
CR 4.0
তিনটি মেট্রিক সেই বক্ররেখার পিছনে বসে। গলিত চাপের স্থিতিশীলতা প্রথমে আসে: ডাই এ প্রায় এক শতাংশেরও বেশি ওঠানামা প্রাচীর পুরুত্বের বিচ্ছুরণ হিসাবে দেখায়। নির্দিষ্ট শক্তি দ্বিতীয়টি আসে: কম্প্রেশন যা দরকারী গলানোর কাজ করছে তা কিলোওয়াট-ঘন্টা প্রতি কিলোগ্রামকে ফ্ল্যাট রাখে, যখন কম্প্রেশন যা কেবল শিয়ার তৈরি করে তা চিত্রটিকে উপরে নিয়ে যায়। স্ক্রু পরিধান তৃতীয়, কারণ একটি জীর্ণ মিটারিং ফ্লাইট নিঃশব্দে উত্পাদনের এক বছর ধরে কার্যকর অনুপাত বাড়ায়।
যেখানে কম্প্রেশন রেশিও সবচেয়ে বেশি ওজন বহন করে
প্রতিটি এক্সট্রুশন স্ক্রুতে একটি কম্প্রেশন অনুপাত থাকে, তবে সংখ্যাটি অন্যের তুলনায় কিছু তারের অংশে স্পেসিফিকেশন সিদ্ধান্তে প্রাধান্য পায়।
- 36% পিভিসি অন্তরণ এবং sheathing
- 24% PE এবং হ্যালোজেন-মুক্ত sheathing
- 22% XLPE পাওয়ার তারের নিরোধক
- 18% ল্যান এবং ডাটা ক্যাবল
প্যাটার্ন তারের ভলিউমের পরিবর্তে যৌগিক সংবেদনশীলতা অনুসরণ করে। PVC সবচেয়ে বেশি অংশ নেয় কারণ এর প্রক্রিয়াকরণ উইন্ডোটি সংকীর্ণ এবং একটি ভুল অনুপাত অবিলম্বে বিবর্ণতা বা পৃষ্ঠের ত্রুটি হিসাবে উপস্থিত হয়। পিই এবং হ্যালোজেন-মুক্ত শীথিং অনুসরণ করে, তাপ সংবেদনশীলতার পরিবর্তে ঘর্ষণ এবং বিচ্ছুরণ দ্বারা চালিত হয়। XLPE পাওয়ার তারের স্ক্রুগুলি রক্ষণশীলভাবে নির্দিষ্ট করা হয়েছে কারণ ক্রসলিংকিং রসায়ন সিলিং সেট করে। LAN এবং ডাটা ক্যাবল, পাতলা দেয়াল এবং টাইট ক্যাপ্যাসিট্যান্স টার্গেট সহ, সবকিছুর উপরে চাপের স্থিতিশীলতার উপর নির্ভর করে।
XLPE এবং PE শীথিং কাজের জন্য, শীতল করার ব্যবস্থার সাথে একত্রে নির্দিষ্ট করা একটি স্ক্রু সাধারণত নিরাপদ সূচনা পয়েন্ট।
 কুলিং ওয়াটার ট্যাঙ্ক সহ XLPE PE কেবল এক্সট্রুডার এই XLPE PE কেবল এক্সট্রুডার ডাব্লু/ওয়াটার ট্যাঙ্কটি এক্সট্রুশন এবং XLPE এবং PE ইনসুলেটেড ক্যাবলের শীতল করার জন্য ইঞ্জিনিয়ার করা হয়েছে, একটি উচ্চ-নির্ভুল একক-স্ক্রু এক্সট্রুডার, টি... পণ্য দেখুন →
নির্বাচন কর্মপ্রবাহ: যৌগিক ডেটা থেকে স্ক্রু অর্ডার পর্যন্ত
ছয়টি ধাপ যৌগিক ডেটাকে ব্যবহারযোগ্য স্ক্রু স্পেসিফিকেশনে পরিণত করে।
- যৌগ সরবরাহকারীকে বাল্ক ঘনত্ব, গলে যাওয়া ঘনত্ব, গলিত প্রবাহের হার এবং প্রস্তাবিত প্রক্রিয়াকরণ পরিসরের জন্য জিজ্ঞাসা করুন। বাল্ক থেকে গলিত ঘনত্ব অনুপাত একটি সংবেদনশীল কম্প্রেশন অনুপাতের জন্য মেঝে সেট করে।
- মেশিনের আগে পণ্যটি সংজ্ঞায়িত করুন: নিরোধক বা খাপ, দেয়ালের বেধ, সহনশীলতা ব্যান্ড, কন্ডাকটরের আকার এবং আপনি যে লাইনের গতি চালাতে চান।
- প্রথমে এল/ডি এবং আউটপুট ঠিক করুন। কম্প্রেশন অনুপাত ফিড এবং মিটারিং চ্যানেলের গভীরতা থেকে অনুসরণ করে, তাই এটিকে বিচ্ছিন্নভাবে সিদ্ধান্ত নেওয়া অন্যত্র একটি আপস করতে বাধ্য করে।
- স্থানান্তর দৈর্ঘ্য এবং শিয়ার রেট পরীক্ষা করুন, শুধুমাত্র অনুপাত নয়। একটি 2.8 অনুপাত একটি দীর্ঘ ট্রানজিশনে বিস্তৃত তিনটি ফ্লাইটে কেন্দ্রীভূত একই অনুপাত থেকে খুব আলাদাভাবে আচরণ করে।
- যৌগ একটি বাধা ফ্লাইট, একটি Maddock বিভাগ বা একটি পিন মিশ্রণ প্রয়োজন কিনা তা নির্ধারণ করুন; ভরা এবং ভারী রঙের যৌগগুলি প্রায়শই সংকোচনের চেয়ে বিচ্ছুরণ থেকে বেশি লাভ করে।
- পিচ, ফ্লাইট প্রস্থ, কেসের গভীরতা, পরিধান ভাতা এবং অঙ্কনের গণনা পদ্ধতি নিশ্চিত করুন এবং লিখিতভাবে কার্যকর সংকোচন অনুপাত পান।
একবার স্ক্রু জ্যামিতি স্থির হয়ে গেলে, বাকি লাইনটি এটির সাথে মেলাতে হবে। কুলিং লেন্থ, টেক-আপ টেনশন, অ্যাকিউমুলেটর ক্যাপাসিটি এবং কয়েলিং স্পিড সবই একটি স্থিতিশীল মেল্ট আউটপুট থেকে অনুসরণ করে।
 তার এবং তারের এক্সট্রুশন লাইন বৈশিষ্ট্য 1. ব্যারেল এবং উচ্চ এক্সট্রুড ক্ষমতা সঙ্গে তাইওয়ান থেকে স্ক্রু আমদানি. 2. বিভিন্ন ধরণের প্লাস্টিক উপাদান তাদের নিজস্ব ব্যারেল এবং স্ক্রু বেছে নিতে পারে। EX: PVC, PE, ... পণ্য দেখুন →
পরিধান, রক্ষণাবেক্ষণ এবং কমপ্লায়েন্স নোট
একটি স্ক্রু একটি পরিধান অংশ, এবং এর কম্প্রেশন অনুপাত drifts. নাইট্রাইডেড ফ্লাইটগুলি ভরা যৌগগুলির বিপরীতে কেসের গভীরতা হারায় এবং একবার মিটারিং চ্যানেলটি এক মিলিমিটারের কয়েক দশমাংশ গভীর হয়ে গেলে, কার্যকরী অনুপাত কমে যায় এবং এর সাথে গলানো আচরণ পরিবর্তিত হয়। কমিশন করার সময় স্থিতিশীল লাইনগুলি প্রাচীরের পুরুত্বের বিক্ষিপ্ততা দেখাতে শুরু করে এবং কারণটি প্রায়শই যৌগের পরিবর্তে স্ক্রু হয়।
- প্রতি বার্ষিক শাটডাউনে ফ্লাইটের বাইরের ব্যাস এবং চ্যানেলের গভীরতা পরিমাপ করুন এবং মূল অঙ্কনের সাথে রিডিংয়ের তুলনা করুন।
- প্রতি কিলোগ্রাম নির্দিষ্ট শক্তি ট্র্যাক; একটি ধীর ঊর্ধ্বগামী প্রবণতা পরিধান এবং একটি স্থানান্তরিত কম্প্রেশন অনুপাতের প্রথম দিকের লক্ষণগুলির মধ্যে একটি।
- স্ক্রু অঙ্কন, উপাদান গ্রেড এবং তাপ চিকিত্সা রেকর্ড একসাথে রাখুন যাতে একটি প্রতিস্থাপন রি-ইঞ্জিনিয়ারিং ছাড়াই উদ্ধৃত করা যেতে পারে।
- যখনই যৌগ পরিবর্তিত হয় তখন ব্যারেল গরম করার প্রোফাইল এবং যেকোনো স্ক্রু কুলিং পুনরায় পরীক্ষা করুন; উভয়ই একটি নতুন স্ক্রু ছাড়াই বিনয়ী জ্যামিতি সীমা অফসেট করতে পারে।
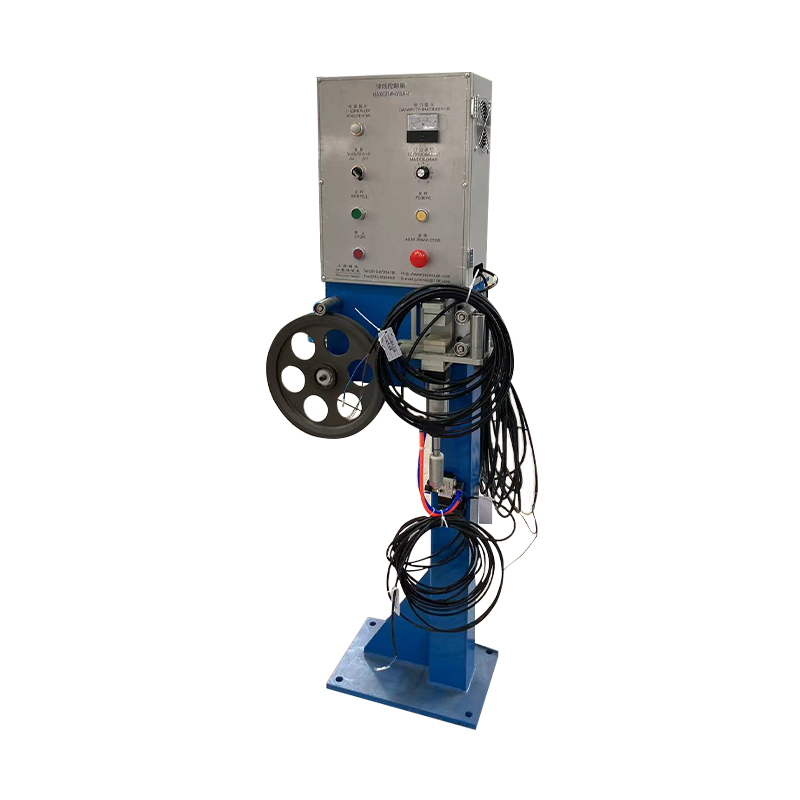
আপটাইম ডাউনস্ট্রিম বাফারিং স্ক্রু আউটপুট উপর নির্ভর করে। ক্রমাগত এক্সট্রুশন লাইনের জন্য সঞ্চয়কারী এবং নর্তকী সিস্টেম রিলের পরিবর্তনের মাধ্যমে উপাদান ধরে রাখুন যাতে এক্সট্রুডারকে কখনই থামতে হয় না, যা প্রথম মিটার থেকে শেষ পর্যন্ত গলিত ইতিহাসকে সামঞ্জস্যপূর্ণ রাখে।
কম্প্রেশন রেশিও হল একটি সংখ্যা যা নির্ধারণ করে যে একটি স্ক্রু কোথায় গলানোর কাজ করে। এটিকে যৌগটির ঘনত্বের পরিবর্তন এবং শিয়ার সহনশীলতার সাথে মিলিত করুন, স্থানান্তরটিকে যথেষ্ট দীর্ঘ রাখুন যাতে ঝলসে না যায়, এবং একটি অঙ্কন থেকে নেওয়া গভীরতার অনুপাতকে বিশ্বাস না করে বাস্তব চ্যানেলের ভলিউম যাচাই করুন৷ একটি তারের লাইনে, এটি সাধারণত একটি স্থিতিশীল নিরোধক প্রাচীর এবং এক সপ্তাহের স্ক্র্যাপের মধ্যে পার্থক্য।