LANGUAGE
06:40 এ লাইন বন্ধ হয়ে গেল। একটি 90 মিমি পিভিসি এক্সট্রুডার যা 2.5 বর্গ মিমি বিল্ডিং তারে 780 মিটার/মিনিট এগার ঘন্টা ধরে চলছিল তা হিটিং-রেট ফল্টে ট্রিপ করেছে: জোন 3 একটি 175 ডিগ্রি সেলসিয়াস সেটপয়েন্টের বিপরীতে 163 ডিগ্রি সেন্টিগ্রেড ধরেছিল এবং প্রতিটি রিস্টার্ট চার মিনিট পরে একই শাটডাউনে শেষ হয়েছিল। ক্রু প্রথমে হিটার ব্যান্ড প্রতিস্থাপন করে। কিছুই বদলায়নি। আসল দোষটি ছিল একটি বারো বছর বয়সী থার্মোকলের একটি ঢিলেঢালা ক্রিম, 11 ডিগ্রি সেলসিয়াস কম।
সংক্ষিপ্ত সংস্করণ: "হিটার এক্সট্রুডার প্রত্যাশিত হারে গরম করছে না" একটি ঢাল পরীক্ষা, তাপমাত্রার অ্যালার্ম নয়। কন্ট্রোলার তুলনা করে যে একটি জোন কত দ্রুত উষ্ণ হয় তার সাথে কত দ্রুত গরম হওয়া উচিত এবং পরিমাপ করা ঢাল কনফিগার করা মেঝে থেকে কম হলে ট্রিপ করে। কেবল এক্সট্রুশন লাইনে এই ঘটনাগুলির বেশিরভাগই একটি মৃত উপাদানের পরিবর্তে পরিমাপ বা পাওয়ার-স্যুইচিং ত্রুটিগুলির জন্য ফিরে আসে, তাই হিটার স্পর্শ করার আগে সেন্সরটি প্রমাণ করা সবচেয়ে বেশি সময় সাশ্রয় করে।
যে পার্থক্য একটি মূল্য ট্যাগ বহন করে. একটি ভুল হিটার নির্ণয়ের জন্য একটি ব্যান্ড, এক ঘন্টা এবং একটি স্ক্র্যাপড রিল খরচ হয়। একটি মিসড ওয়্যারিং ফল্টের জন্য পুনরাবৃত্তি বিভ্রাটের খরচ হয়, কারণ ব্যারেল অপারেটিং তাপমাত্রায় পৌঁছানোর সাথে সাথে একটি আলগা থার্মোকল আবার প্রবাহিত হয় এবং কন্ডাক্টরগুলি প্রসারিত হয়।
হিটিং-রেট চেক সত্যিই কি তুলনা করে
চেক হল তাপমাত্রা লুপের ভিতরে একটি স্ব-পরীক্ষা। কন্ট্রোলার প্রতি অর্ধ সেকেন্ড থেকে এক সেকেন্ডে অঞ্চলের তাপমাত্রার নমুনা নেয়, একটি ছোট ঘূর্ণায়মান বাফার রাখে এবং প্রতি সেকেন্ডে ডিগ্রীতে ঢাল গণনা করে। ওয়ার্ম-আপের সময় এটি একটি ন্যূনতম ঢাল আশা করে; যদি পরিমাপ করা ঢাল পুরো জানালার জন্য সেই ফ্লোরের নিচে থাকে, তাহলে এটি হিটারের শক্তি কমিয়ে দেয় এবং ত্রুটির রিপোর্ট করে। দুটি সেটিংস সংবেদনশীলতা নির্ধারণ করে: উইন্ডোর দৈর্ঘ্য, সাধারণত 10 থেকে 20 সেকেন্ড, এবং সর্বনিম্ন গ্রহণযোগ্য লাভ। জানালাটিকে অনেক দূরে প্রসারিত করুন এবং একটি আসল উপাদান ব্যর্থতা এর ভিতরে লুকিয়ে থাকে; এটিকে অনেক দূরে সরু করে এবং স্বাভাবিক ওভারশুট অ্যালার্ম ট্রিপ করে।
যেহেতু পরীক্ষাটি শুধুমাত্র ঢাল দেখে, তিনটি খুব ভিন্ন ফল্ট HMI-তে ঠিক একই বার্তা তৈরি করে।
তাপ ইনপুট হারিয়ে গেছে
একটি উন্মুক্ত গরম করার উপাদান, একটি প্রস্ফুটিত সেমিকন্ডাক্টর ফিউজ, একটি সলিড-স্টেট রিলে যা আর সঞ্চালিত হয় না, পিটেড কন্টাক্টর টিপস, একটি ট্রিপড থার্মাল কাট-আউট, বা একটি জোন যা এটি ইনস্টল করার দিন থেকে থ্রুপুটের জন্য ছোট ছিল।
তাপ খুব দ্রুত চলে যাচ্ছে
একটি কুলিং ফ্যান এখনও ওয়ার্ম-আপের সময় চলছে, একটি জ্যাকেট জলের ফুটো, একটি খোলা ডাই হেড, একটি বড় ঠান্ডা তাপ ভর, বা শীতকালে একটি গাছের দরজা খোলা থাকে। হিটার ঠিক আছে; লোড হয় না।
পরিমাপ ভুল
থার্মোকল ড্রিফ্ট, বিপরীত পোলারিটি, প্যারামিটারে নির্বাচিত ভুল সেন্সরের ধরন, একটি আলগা ক্রাইম্প, একটি ক্ষতিগ্রস্থ ক্ষতিপূরণকারী তার, বা উভয় প্রান্তে গ্রাউন্ড করা একটি ঢাল। পিপা গরম; সংকেত না.
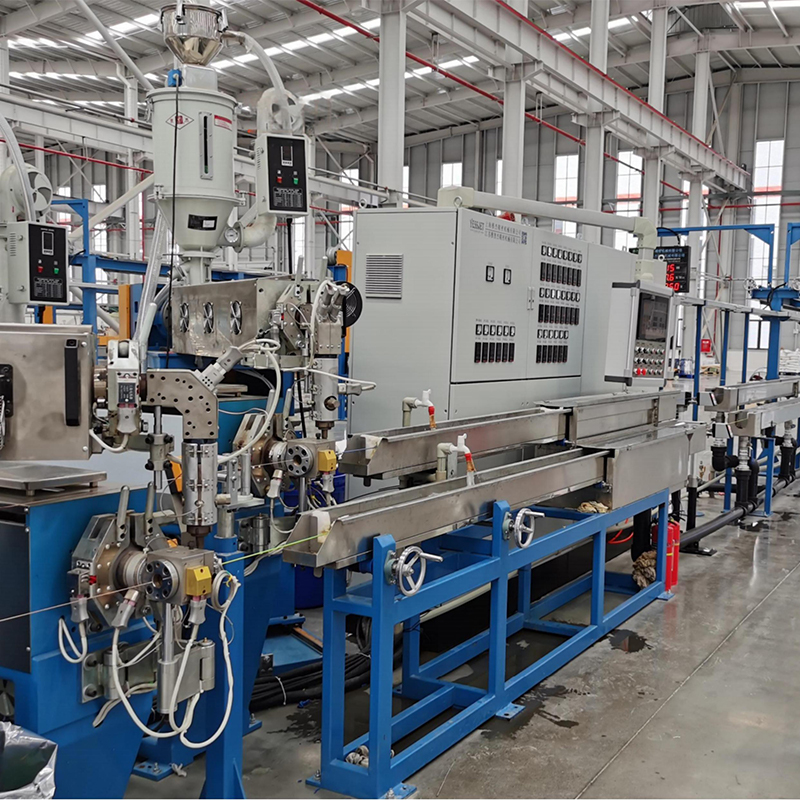
একটি পাঁচ-জোন ব্যারেল বিচ্ছিন্নতাকে সহজ করে তোলে। ফুল-অটো PE/PVC হাই-পারফরম্যান্স কেবল এক্সট্রুডারের মতো মেশিনে, প্রতিটি জোন তার নিজস্ব থার্মোকল এবং নিজস্ব ঢাল উইন্ডো বহন করে, তাই একটি আলগা টার্মিনাল একটি একক দুর্ব্যবহারকারী অঞ্চল হিসাবে দেখায় যখন এর প্রতিবেশীরা স্থির থাকে।
 সম্পূর্ণ অটো পিই পিভিসি উচ্চ-পারফরম্যান্স কেবল এক্সট্রুডার স্থিতিশীল, উচ্চ-নির্ভুলতার তারের নিরোধক উত্পাদনের জন্য পিএলসি নিয়ন্ত্রণ এবং মাল্টি-জোন তাপমাত্রা পর্যবেক্ষণ সহ ইন্টিগ্রেটেড PE/PVC এক্সট্রুশন সিস্টেম। পণ্য দেখুন →
লুকানো সূচক: বাস্তব পরিষেবা রেকর্ডে কোন ত্রুটি প্রাধান্য পায়
PVC, PE এবং XLPE লাইনে কয়েকশো লগ করা ইভেন্ট জুড়ে, বিভাজনটি একমুখী। নীচের চার্টটি রক্ষণাবেক্ষণের টিকিট থেকে আঁকা হয়েছে যেখানে মূল কারণটি অনুমান করার পরিবর্তে পরিমাপের মাধ্যমে নিশ্চিত করা হয়েছিল।
38% সেন্সর
22% রিলে
18% উপাদান
12% সেটিংস
10% কুলিং
পরিমাপ বালতি আধিপত্য কারণ থার্মোকলগুলি ধীরে ধীরে ব্যর্থ হয়। একটি টাইপ K জংশন অক্সিডাইজ করে এবং ত্রুটিটি বছরে দুই বা তিন ডিগ্রি বৃদ্ধি পায়, একটি স্থিতিশীল রেখায় অদৃশ্য হয় তবে ঢালের জানালা শক্ত হয়ে গেলে বা একটি নতুন উপাদান আরও গরম হয়ে গেলে মারাত্মক।
দ্বিতীয় বালতি হল পাওয়ার সুইচিং। সলিড-স্টেট রিলে সাধারণত আংশিকভাবে ব্যর্থ হয়: ডিভাইসটি এখনও সঞ্চালন করে, কিন্তু উচ্চতর অন-প্রতিরোধের সাথে, তাই জোনটি তার স্বাভাবিক ঢালের প্রায় 60 শতাংশে উত্তপ্ত হয়। এটি 120 ডিগ্রি সেলসিয়াসে চেক পাস করে এবং 170 ডিগ্রি সেলসিয়াসে ব্যর্থ হয়, এই কারণেই অ্যালার্মটি প্রায়শই শুধুমাত্র শেষ জোনে বা ঠান্ডা সকালের শুরুতে দেখা যায়।
সেন্সর এবং হিটার সংমিশ্রণ: পরিমাপকৃত ট্রেড-অফ
নির্বাচন সাধারণত স্থিতিশীলতার বিপরীতে প্রতিক্রিয়ার সময় নেমে আসে। একটি ছোট ঢাল উইন্ডোর ভিতরে একটি ধীর সেন্সর একই দোষ উত্থাপন করে এমনকি যখন হিটারটি পুরোপুরি সুস্থ থাকে।
দ্রষ্টব্য: এগুলি হল প্রতিনিধিত্বমূলক মান যা 90 মিমি ব্যারেলে ঠান্ডা শুরু থেকে পরিমাপ করা হয়; ব্যারেল ভর, পরিবেষ্টিত তাপমাত্রা এবং সেন্সর সন্নিবেশ গভীরতার সাথে বাস্তব সহনশীলতা স্থানান্তরিত হয়।
উচ্চ-আউটপুট লাইনে সিদ্ধান্ত সাধারণত অ্যালার্মের পরিবর্তে থ্রুপুট দ্বারা চালিত হয়। সেই মেশিনগুলির জন্য হিটার ব্যান্ড এবং উপাদান নির্বাচন এই গাইডে আরও বিশদে কভার করা হয়েছে উচ্চ-দক্ষতা PP/PVC/PE তারের এক্সট্রুডার .
যেখানে তারের পণ্য জুড়ে স্লোপ ফল্ট ক্লাস্টার
উদ্ভিদের মেঝেতে পণ্যের মিশ্রণ পরিবর্তন করে কোন ত্রুটিটি প্রথমে প্রদর্শিত হয়। ডাটা ক্যাবলের পাতলা নিরোধক একটি দুই-ডিগ্রি ত্রুটির প্রতিক্রিয়া দেখায়, যখন একটি পুরু XLPE প্রাচীর ত্রুটি দেখা দেওয়ার আগে অনেক বেশি শোষণ করে।
- পিভিসি বিল্ডিং তার: 34 শতাংশ
- XLPE পাওয়ার তার: 26 শতাংশ
- LAN এবং ডেটা কেবল: 18 শতাংশ
- স্বয়ংচালিত এবং ইলেকট্রনিক তারের: 14 শতাংশ
- অন্যান্য এবং বিশেষ যৌগ: 8 শতাংশ
প্রথম দুটি স্লাইস ভিন্নভাবে আচরণ করে। পিভিসি বিল্ডিং ওয়্যার কম গলিত তাপমাত্রায় চলে, যেখানে টাইপ জে সেন্সর প্রাধান্য পায় এবং টার্মিনাল হেডের আর্দ্রতা স্বাভাবিক অপরাধী। XLPE পাওয়ার ক্যাবলটি আরও গরম চলে এবং মারা যাওয়ার পরপরই তা নিভিয়ে ফেলা হয়, তাই সেখানে তাপ-হারের ত্রুটি শীতলকরণ প্রোফাইলকেও বিরক্ত করে যা নিরোধক স্ফটিকতা সেট করে।
 কুলিং ওয়াটার ট্যাঙ্ক সহ XLPE PE কেবল এক্সট্রুডার একক-স্ক্রু এক্সট্রুশন, তাপমাত্রা-নিয়ন্ত্রিত হিটিং, এবং স্থিতিশীল কুলিং এবং বেধ নিয়ন্ত্রণের সাথে অবিচ্ছিন্ন XLPE/PE তারের নিরোধকের জন্য মাল্টি-সেকশন ওয়াটার ট্যাঙ্ককে একীভূত করে। পণ্য দেখুন →
একটি পাঁচ-পদক্ষেপ মেরামতের ক্রম এবং প্রতিটি ধাপে কী খরচ হয়
এই ক্রম অনুসারে কাজ করুন এবং বেশিরভাগ ত্রুটিগুলি একটি একক হিটার ব্যান্ড না খুলে চল্লিশ মিনিটের মধ্যে পাওয়া যায়।
- পড়া প্রমাণ করুন। টার্মিনাল হেডে একটি ক্যালিব্রেটেড মিটার ক্ল্যাম্প করুন এবং এটি HMI এর সাথে তুলনা করুন। সেন্সর বা তার তারের দশ ডিগ্রি বা তার বেশি পয়েন্টের একটি মতবিরোধ, উপাদান নয়।
- পাওয়ার পাথ পরীক্ষা করুন। ওয়ার্ম-আপের সময় প্রতিটি পায়ে কারেন্ট পরিমাপ করুন। একটি সুস্থ অঞ্চল একটি স্থিতিশীল বর্তমান আঁকা; একটি ব্যর্থ রিলে একটি কারেন্ট দেখায় যা জোন উত্তপ্ত হওয়ার সাথে সাথে ক্ষয়ে যায়।
- তাপের ক্ষতি পরীক্ষা করুন। ওয়ার্ম-আপের সময় ফ্যান চলছে, মাথা খোলা, জ্যাকেটের মধ্যে জল পড়ছে, ব্যারেল ঠান্ডা, দরজা খোলা।
- পরামিতি পরীক্ষা করুন। সেন্সরের ধরন, ঢাল উইন্ডো, ন্যূনতম লাভ এবং পিআইডি সীমা। অন্য মেশিন থেকে অদলবদল করা একটি কন্ট্রোলার প্রায়শই এর কনফিগারেশনে একটি ভিন্ন সেন্সর ধরন বহন করে।
- ডাউনস্ট্রিম রি-টিউন। একটি সেন্সর পরিবর্তন করার পরে গলিত তাপমাত্রা সামান্য পরিবর্তিত হয়, তাই রিলটি ছাড়ার আগে উত্তেজনা এবং ব্যাস যাচাই করুন।
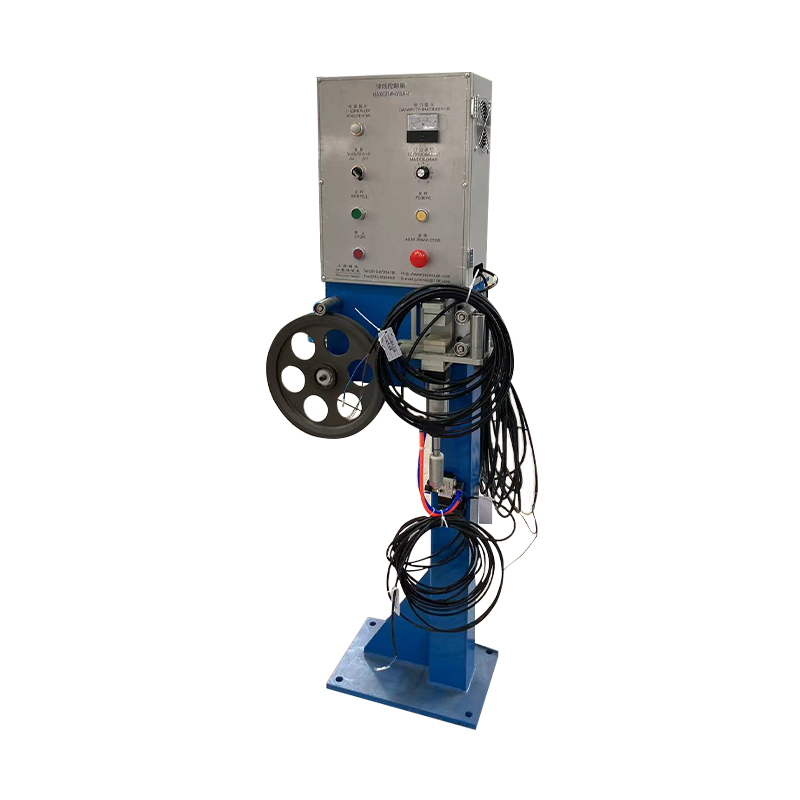
যে শেষ ধাপটি সবচেয়ে ক্রু এড়িয়ে যায়। একবার তাপ ইনপুট স্থিতিশীল হলে, সান্দ্রতা দ্রবীভূত হয়ে যায় এবং প্রতিটি গতি পরিবর্তনের মাধ্যমে ডাউনস্ট্রিম টানকে স্থির থাকতে হয়, যা ধরে রাখার জন্য একটি ডেডিকেটেড টেনশন কন্ট্রোল সিস্টেম তৈরি করা হয়েছে।
 স্থিতিশীল ঘুর জন্য তারের তারের টান নিয়ন্ত্রণ সিস্টেম রিয়েল-টাইম টেনশন রেগুলেশন আনুষঙ্গিক তারের ঘুরানোর জন্য, প্রসারিত বা আলগা রিল প্রতিরোধ করতে সাহায্য করে এবং গতি পরিবর্তনের সময় সামঞ্জস্যপূর্ণ ডাউনস্ট্রিম টান বজায় রাখে। পণ্য দেখুন →
প্রতিক্রিয়াশীল মেরামত
একটি 90 মিমি লাইনে একটি অপরিকল্পিত ঘন্টা প্লাস একটি স্ক্র্যাপড রিল, প্রতি চার থেকে ছয় সপ্তাহে পুনরাবৃত্তি করা হয় যখন ড্রিফটিং সেন্সর পরিষেবাতে থাকে। খরচ রিস্টার্ট স্ক্র্যাপে লুকানো আছে, অতিরিক্ত অংশে নয়।
পরিকল্পিত কর্মসূচি
বার্ষিক ক্রমাঙ্কন, একটি মাসিক ইনফ্রারেড স্ক্যান, এবং শেল্ফে অতিরিক্ত থার্মোকল এবং ব্যান্ড। নির্ধারিত স্টপগুলিতে ত্রুটিগুলি পাওয়া যায়, যখন দুই ঘন্টা মেরামতের উইন্ডোতে কিছুই খরচ হয় না।
রক্ষণাবেক্ষণের বিরতি এবং রেকর্ড যা একটি অডিট থেকে বেঁচে থাকে
একটি ঢাল ত্রুটি একটি উপসর্গ যা নিয়মিত মনোযোগ পুরস্কৃত করে। এই বিরতিগুলি কেবল এক্সট্রুশন সরঞ্জামগুলিতে লগ করা বেশিরভাগ ব্যর্থতাকে কভার করে।
- মাসিক: টার্মিনাল ব্লকের ইনফ্রারেড স্ক্যান এবং লোড করা অঞ্চলে রিলে সংযোগ, আশেপাশের বেসলাইনের উপরে উত্থানের সন্ধান করে।
- ত্রৈমাসিক: প্রস্তুতকারকের চিত্রে হিটার ব্যান্ড টার্মিনালের টর্ক চেক করুন, কারণ তাপীয় সাইকেল চালানো তাদের স্থিরভাবে আলগা করে।
- বার্ষিক: প্রতিটি জোন থার্মোকলের তিন-পয়েন্ট ক্রমাঙ্কন এবং তিন ডিগ্রীর বাইরে প্রবাহিত কিছুর প্রতিস্থাপন।
- বার্ষিক: তাপীয় কাট-আউটের ট্রিপ পরীক্ষা এবং যাচাইকরণ যে অতিরিক্ত-তাপমাত্রা সুরক্ষা নিয়ন্ত্রণ লুপ থেকে স্বাধীনভাবে কাজ করে।
- ক্রমাগত: লগ জোন বর্তমান স্বাক্ষর যাতে একটি ড্রিফট প্রবণতা এটি একটি বন্ধ হয়ে যাওয়ার কয়েক সপ্তাহ আগে দৃশ্যমান হয়।
কমপ্লায়েন্স সাইড বেশিরভাগ অপারেটরের প্রত্যাশার চেয়ে বেশি গুরুত্বপূর্ণ। ইউরোপ বা উত্তর আমেরিকায় পাঠানো মেশিনগুলিকে অবশ্যই প্রদর্শন করতে হবে যে নিরাপত্তা সীমাবদ্ধ নিয়ন্ত্রণ থার্মোকল থেকে স্বাধীন, এবং অনুরোধের ভিত্তিতে পরীক্ষার রেকর্ড তৈরি করা যেতে পারে। ক্রমাঙ্কন শীট, উপাদান প্রতিস্থাপনের তারিখ এবং কাট-আউট পরীক্ষার লগগুলি প্রমাণ, এবং মেশিনটি ইনস্টল করার সময় অভ্যাস শুরু হলে সেগুলি রাখা সস্তা।
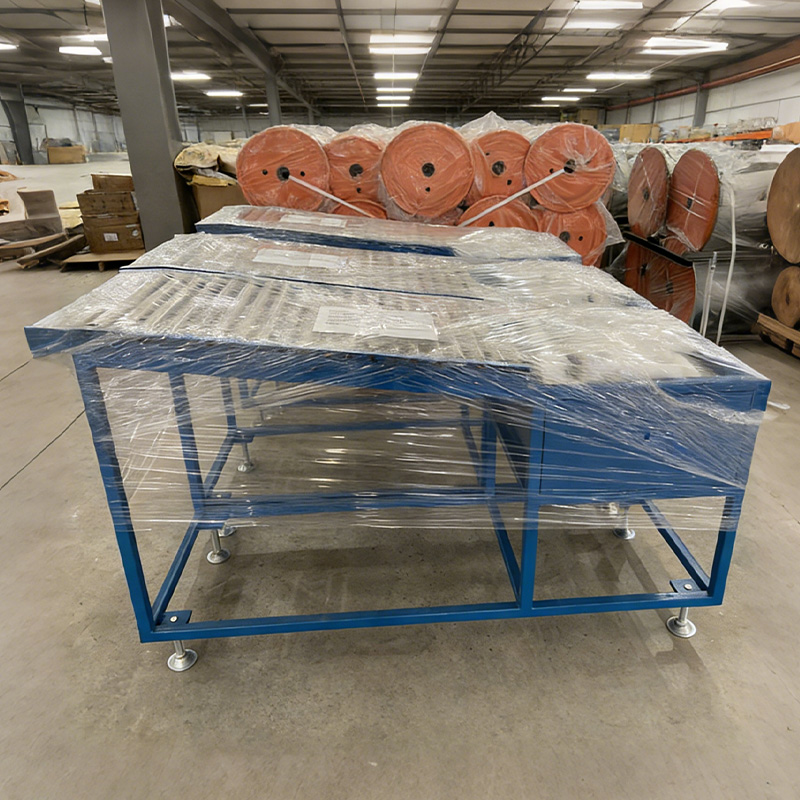
যদি লাইনটি সত্যিকার অর্থে সেন্সর অদলবদলের জন্য থামতে না পারে, একটি স্টোরেজ অ্যাকিউমুলেটর একটি টার্মিনাল হেড খোলার জন্য প্রয়োজনীয় কয়েক মিনিট ক্রয় করে যখন এক্সট্রুডারটি ঘুরতে থাকে: ক্রমাগত এক্সট্রুশন লাইনের জন্য সঞ্চয়কারী এবং নর্তকী সিস্টেম একটি কোল্ড রিস্টার্ট ছাড়া একটি ছোট বাধা সেতু করার জন্য যথেষ্ট উপাদান ধরে রাখুন।
"হিটার এক্সট্রুডার প্রত্যাশিত হারে গরম হচ্ছে না"কে প্রথমে একটি পরিমাপ প্রশ্ন, দ্বিতীয়টি পাওয়ার প্রশ্ন এবং শেষের একটি হিটার প্রশ্ন হিসাবে বিবেচনা করুন। এই অর্ডারটি যেখানে ত্রুটিগুলি থাকে সেখানে মেলে, এবং এটি চার ঘন্টার লাইন স্টপেজকে চল্লিশ মিনিটের চেকে পরিণত করে৷