LANGUAGE
একটি ক্যাবল প্ল্যান্ট একটি এলডিপিই অর্ডার থেকে অবশিষ্ট ব্যারেল প্রোফাইল সহ লিনিয়ার লো-ডেনসিটি পলিথিনে জ্যাকেটের কাজ চালায়। আধা ঘন্টার মধ্যে গলিত চাপ বেড়ে যায়, পৃষ্ঠটি ধোঁয়াটে দেখায়, এবং স্পার্ক পরীক্ষক ত্রুটিগুলি লগ করা শুরু করে। লাইনের কিছুই ভাঙা হয় না। প্রোফাইলটি যেটির জন্য লেখা হয়েছিল তার চেয়ে ভিন্ন তাপমাত্রায় রজন সহজভাবে গলে যায়।
নীচের লাইন: DSC পিক হিসাবে Lএলডিপিই গলনাঙ্ক প্রায় 120 থেকে 128 °C, মোটামুটি LDPE-এর উপরে 10 থেকে 15 °C এবং এইচডিপিই-এর নীচে 8 থেকে 12 °C। গলনা 105 থেকে 112 °C এর কাছাকাছি শুরু হয় এবং প্রায় 130 °C দ্বারা শেষ হয়। এই পরিসর, একটি একক চিত্র নয়, ফিড-জোনের তাপমাত্রা, প্রত্যাশিত গলিত চাপ এবং কতটা গলিত জেল নিরোধক প্রাচীরের মধ্যে টিকে থাকতে পারে তা নির্ধারণ করে।
নীচের অংশগুলি কভার করে যে নম্বরটি কোথা থেকে আসে, কীভাবে কমনোমার পছন্দ এটিকে স্থানান্তরিত করে এবং কীভাবে এটিকে ব্যারেল সেটিংসে রূপান্তর করতে হয়, টেনশন নিয়ন্ত্রণ এবং আগত-পরিদর্শন নিয়ম যা চলমান লাইনে ধরে রাখে।
এলএলডিপিই গলনাঙ্ক আসলে কি?
ডিফারেনশিয়াল স্ক্যানিং ক্যালোরিমিট্রি রিপোর্ট একটি বক্ররেখা হিসাবে গলে যাচ্ছে, একটি বিন্দু নয়। দ্বিতীয় হিটিং রানে, একটি স্ট্যান্ডার্ড এলএলডিপিই 105 থেকে 112 ডিগ্রি সেলসিয়াসের কাছাকাছি একটি এক্সট্রাপোলেটেড সূচনা দেখায়, 120 থেকে 128 ডিগ্রি সেলসিয়াসের মধ্যে একটি সর্বোচ্চ এবং 128 থেকে 135 °সে বেসলাইনে ফিরে আসে। সরবরাহকারীরা শিখরটি উদ্ধৃত করে কারণ এটি ল্যাব থেকে ল্যাবে ভালভাবে পুনরাবৃত্তি করে, কিন্তু শুরুটি হল সেই চিত্র যা একটি ফিড জোন সেট করার সময় গুরুত্বপূর্ণ।
ডিএসসি শিখর, দ্বিতীয় তাপ
ASTM D3418 বা ISO 11357-3 অনুযায়ী 10 °C/মিনিট এ সাধারণ বিউটিন, হেক্সিন এবং অকটেন গ্রেডের জন্য 120 থেকে 128 °C।
গলে যাওয়া শুরু
105 থেকে 112 ° সে. আংশিক গলে যাওয়া এখানে শুরু হয়, তাই এটি একটি ব্যারেল প্রোফাইল লেখার সময় সম্মান করার সংখ্যা।
Vicat নরমকরণ বিন্দু
88 থেকে 100 °সে. এটি লোডের অধীনে কঠোরতা বর্ণনা করে, গলে না এবং এটিকে গলিত সেটপয়েন্ট হিসাবে ব্যবহার করলে তা বৃদ্ধি পায়।
ব্যবহারিক গলিত তাপমাত্রা
ডাই এ 190 থেকে 220 °C, মোটামুটি শিখর থেকে 60 থেকে 90 °C উপরে, তাই পলিমার সম্পূর্ণরূপে গলিত এবং একজাত।
ঘনত্ব পূর্বাভাসিতভাবে শিখর স্থানান্তর করে। 0.915 এবং 0.922 g/cm³ এর মধ্যে গ্রেড, যেগুলি নমনীয় ফিল্ম এবং ক্যাবল জ্যাকেটের জন্য ব্যবহৃত হয়, 120 থেকে 123 °C এর কাছাকাছি গলে যায়। 0.926 এবং 0.940 g/cm³ এর মধ্যে গ্রেডগুলি শিখরকে 126 থেকে 130 °C পর্যন্ত ঠেলে দেয় এবং কম্প্রেশন জোনে এইচডিপিই-এর কাছাকাছি আচরণ করে।
কেন LLDPE LDPE এর উপরে গলে যায়
পার্থক্যটি ব্রাঞ্চিং আর্কিটেকচার থেকে আসে। LDPE উচ্চ চাপে উত্পাদিত হয় এবং মেরুদণ্ডে দীর্ঘ-চেইন শাখা বহন করে। এই শাখাগুলি স্ফটিক জালিতে প্রবেশ করার জন্য খুব ভারী, তাই তারা স্ফটিক বৃদ্ধিতে বাধা দেয় এবং প্রায় 35 থেকে 45 শতাংশ স্ফটিকতা ধরে রাখে। এলএলডিপিই একটি সমন্বয় অনুঘটক দিয়ে উত্পাদিত হয়, তাই এর মেরুদণ্ড রৈখিক থাকে এবং এটি থেকে মাত্র দুই থেকে ছয়টি কার্বনের ছোট শাখা ঝুলে থাকে। ছোট শাখাগুলিও জালি থেকে বাদ দেওয়া হয়, তবে তাদের মধ্যবর্তী রৈখিক অংশগুলি আরও দক্ষতার সাথে ল্যামেলে ভাঁজ করে। স্ফটিকত্ব প্রায় 45 থেকে 55 শতাংশে বেড়ে যায় এবং গলনের শিখর এটির সাথে বৃদ্ধি পায়।
আণবিক ওজন বিতরণ প্রভাবকে শক্তিশালী করে। এলএলডিপিই-এর একটি সংকীর্ণ বন্টন রয়েছে এবং কোনও দীর্ঘ-শৃঙ্খল শাখা নেই, তাই এটি LDPE-এর তুলনায় উল্লেখযোগ্যভাবে কম শিয়ার-পাতলা। একই গলিত সূচকে এটি আরও স্ক্রু টর্কের দাবি করে, উচ্চতর ডাই প্রেসার তৈরি করে এবং কম গলানো শক্তি এবং কম ডাই ফুলে যাওয়া দেখায়। LDPE-এর জন্য অপ্টিমাইজ করা একটি স্ক্রু সাধারণত LLDPE-তে কম পারফর্ম করে এমনকি যখন প্রতিটি অঞ্চলের তাপমাত্রা ইতিমধ্যেই সঠিক থাকে।
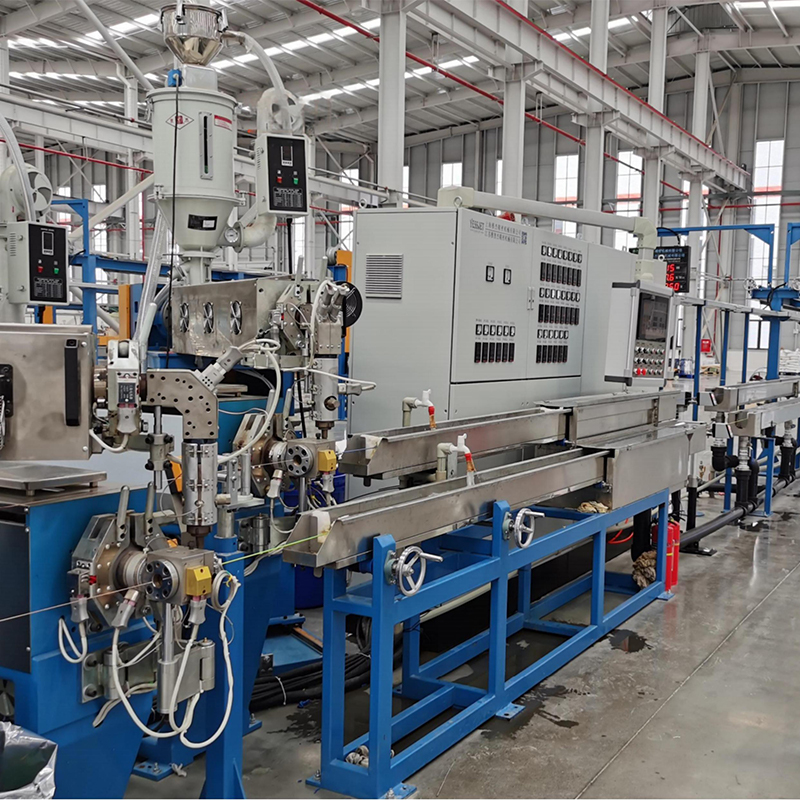
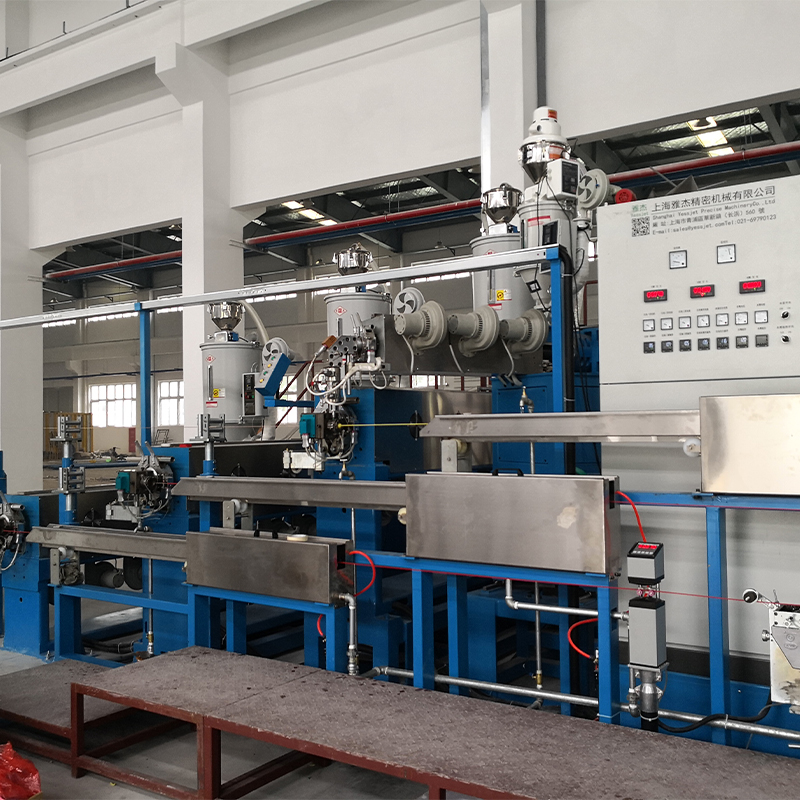 ইনসুলেশন এবং জ্যাকেটিংয়ের জন্য সম্পূর্ণ অটো পিই পিভিসি কেবল এক্সট্রুডার PE এবং PVC তারের নিরোধক এবং জ্যাকেটগুলির জন্য ইন্টিগ্রেটেড এক্সট্রুশন সিস্টেম, যখন স্ক্রু এবং লাইন ডিজাইনের সাথে পলিথিন প্রক্রিয়াকরণের চাহিদা মেলে তখন উপযুক্ত। পণ্য দেখুন →
গ্রেড-বাই-গ্রেড মেলটিং ডেটা
নীচের তুলনাটি চারটি পলিথিন পরিবারকে কভার করে যা প্রায়শই কেবল এবং ফিল্ম লাইনে প্রদর্শিত হয়। ব্যাপ্তি বাণিজ্যিক গ্রেড; একটি নির্দিষ্ট লট তাদের ভিতরে যে কোন জায়গায় বসতে পারে।
রজন
ঘনত্ব (g/cm³)
DSC সর্বোচ্চ (°C)
স্ফটিকতা
গলে যাওয়া আচরণ
LDPE
০.৯১৮–০.৯৩২
108-115
৩৫-৪৫%
শক্তিশালী শিয়ার পাতলা, উচ্চ ডাই ফুলে
LLDPE (C4–C8)
০.৯১৫–০.৯৪০
120-128
45-55%
কম গলানো শক্তি, কম শিয়ার সংবেদনশীলতা
মেটালোসিন এলএলডিপিই
0.900–0.925
115-124
40-50%
তীক্ষ্ণ একক শিখর, উচ্চ দৃঢ়তা
HDPE
০.৯৪১–০.৯৬৫
130-136
60-80%
উচ্চ কঠোরতা, সর্বোচ্চ গলিত তাপমাত্রা
সর্বোচ্চ মান হল দ্বিতীয়-তাপ DSC ফলাফল 10 °C/মিনিট। মেটালোসিন এলএলডিপিই আলাদাভাবে তালিকাভুক্ত করা হয়েছে কারণ এর সংকীর্ণ কম্পোজিশন ডিস্ট্রিবিউশন একটি বিস্তৃত গলন পরিসরের পরিবর্তে একটি তীক্ষ্ণ শিখর তৈরি করে।
এক গলিত সংখ্যার পিছনে লুকানো সূচক
একটি ডেটাশিট সাধারণত একটি একক শিখর তালিকাভুক্ত করে। নীচের চার্টটি দেখায় যে সংখ্যাটি কী লুকিয়ে রাখে: শিখরটি 15 ডিগ্রি সেলসিয়াস পর্যন্ত চলে যায় তার উপর নির্ভর করে কোন আলফা-ওলেফিন কমনোমার ব্যবহার করা হয়েছিল, এমনকি ঘনত্ব এবং গলিত সূচক অভিন্ন দেখালেও।
110 °সে
LDPE
118 °সে
এমএলএলডিপিই
121 °সে
C4 গ্রেড
124 °সে
C6 গ্রেড
126 °সে
C8 গ্রেড
133 °সে
HDPE
বক্ররেখায় আরও দুটি সংকেত লুকিয়ে আছে। প্রথম-তাপ এবং দ্বিতীয়-তাপ শিখরগুলি দুই থেকে চার ডিগ্রী দ্বারা পৃথক হতে পারে এবং শুধুমাত্র দ্বিতীয় তাপ রজন নিজেই প্রতিফলিত করে। পিক প্রস্থও গুরুত্বপূর্ণ: একটি বিস্তৃত গলিত পরিসর একটি বিস্তৃত রচনা বিতরণ এবং উচ্চতর জেল ঝুঁকি নির্দেশ করে, যখন তিন থেকে পাঁচ ডিগ্রির একটি তীক্ষ্ণ শিখর একটি অভিন্ন মেটালোসিন গ্রেড নির্দেশ করে। সরবরাহকারী লটের মধ্যে একটি দুই-ডিগ্রি স্থানান্তর সাধারণত 0.002 থেকে 0.003 g/cm³ এর ঘনত্বের পরিবর্তনের সমান, যা বেশ কয়েকটি বার দ্বারা গলিত চাপ সরানোর জন্য যথেষ্ট।
গলনাঙ্ককে ব্যারেল সেটিংসে পরিণত করা
একবার সূচনা এবং শিখর পরিচিত হয়, প্রোফাইল নিজেই লিখতে. ফিড জোনটি সূচনার নীচে ভাল থাকে তাই কঠিন বিছানাটি বার্তা দিতে থাকে, কম্প্রেশন জোন গলনের সীমা অতিক্রম করে এবং মিটারিং জোন শীর্ষের উপরে কাজ শেষ করে।
- ফিড জোন: 150 থেকে 170 °C, মোটামুটি 40 থেকে 50 °C কম সূচনা, অকাল গলে যাওয়া এবং বৃদ্ধি রোধ করতে।
- কম্প্রেশন জোন: 185 থেকে 205 °C, যেখানে বেশিরভাগ স্ফটিক কাঠামো অদৃশ্য হয়ে যায় এবং গলে যায়।
- মিটারিং জোন: 200 থেকে 215 °C, একজাতকরণ এবং চাপ তৈরির জন্য।
- অ্যাডাপ্টার এবং ক্রসহেড: 200 থেকে 220 °C, তারের ক্রসহেডগুলি প্রায়শই নীচের প্রান্তে থাকে যাতে শীতল ট্রফের আগে ঝুলে যায়।
ডাই এ গলে যাওয়া তাপমাত্রা 200 থেকে 220 °C এর মধ্যে থাকা উচিত। প্রায় 180 ডিগ্রি সেলসিয়াসের নিচে নেমে যায় এবং গলিত জেলগুলি প্রাচীরের মধ্যে টিকে থাকে, একটি স্পার্ক পরীক্ষায় পৃষ্ঠের দাগ বা দুর্বল বিন্দু হিসাবে প্রদর্শিত হয়। 250 ডিগ্রি সেলসিয়াসের উপরে ধাক্কা দিলে এবং অক্সিডেশন ত্বরান্বিত হয়, বসবাসের সময় গুরুত্বপূর্ণ হয়ে ওঠে, এবং রজন প্রযুক্তিগতভাবে এখনও স্থিতিশীল থাকা সত্ত্বেও জেল গঠন বৃদ্ধি পায়।
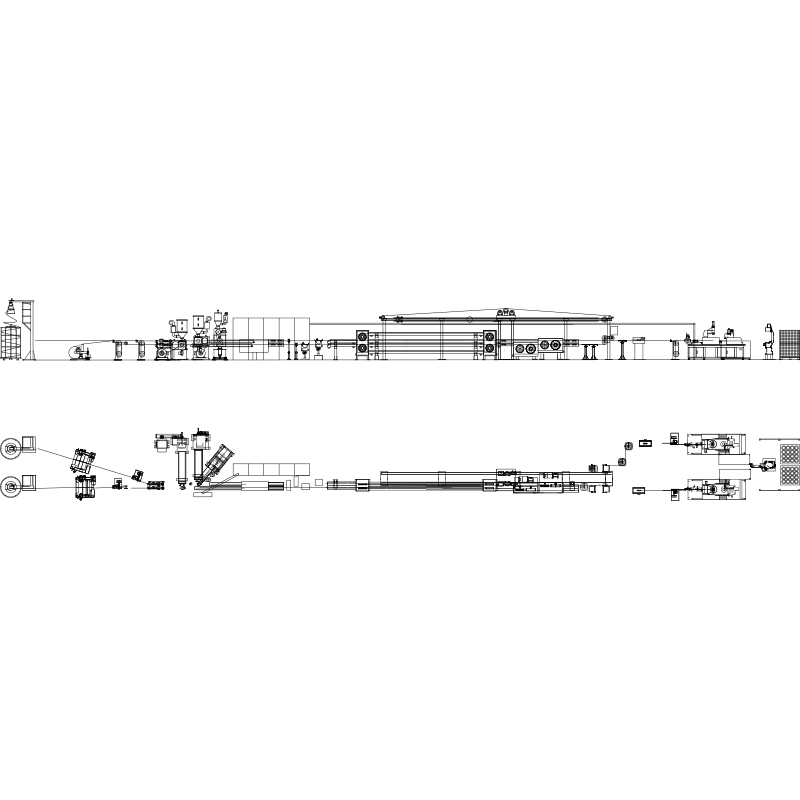 PLC তাপমাত্রা নিয়ন্ত্রণ সহ স্বয়ংক্রিয় তার এবং তারের এক্সট্রুশন লাইন আমদানিকৃত স্ক্রু এবং ব্যারেল, পিএলসি নিয়ন্ত্রণ, এবং স্থিতিশীল এক্সট্রুশনের জন্য নির্ভুলতা তাপমাত্রা নিয়ন্ত্রণ সহ তারের অন্তরক বা চাদরের জন্য ইন্টিগ্রেটেড লাইন। পণ্য দেখুন →
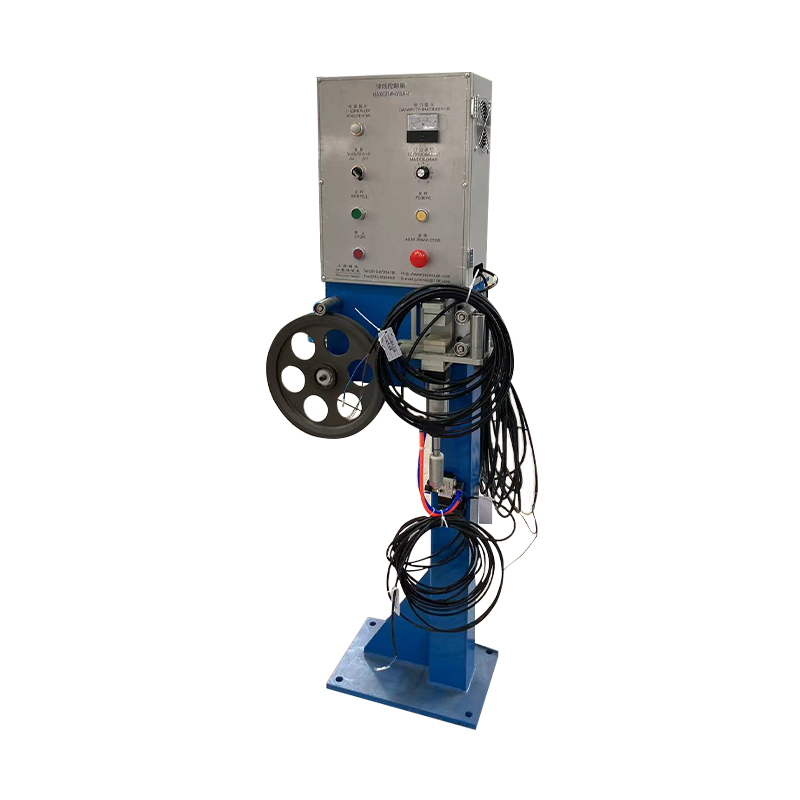
কম গলে যাওয়া শক্তি গল্পের দ্বিতীয়ার্ধ। ডাই ছেড়ে যাওয়ার পরে এলএলডিপিই এর আকৃতি খারাপভাবে ধরে রাখে, তাই ব্যাস নিয়ন্ত্রণ একা ডাই জ্যামিতির উপর নির্ভর না করে স্থিতিশীল টানা এবং ঘুরানোর উপর অনেক বেশি নির্ভর করে। ক্রমাগত এক্সট্রুশন লাইনের জন্য সঞ্চয়কারী এবং নর্তকী সিস্টেম রিল পরিবর্তনের সময় গতির পরিবর্তনগুলি শোষণ করে এবং গলে যাওয়া ঠান্ডা হওয়ার সময় উত্তেজনা স্থির রাখে।
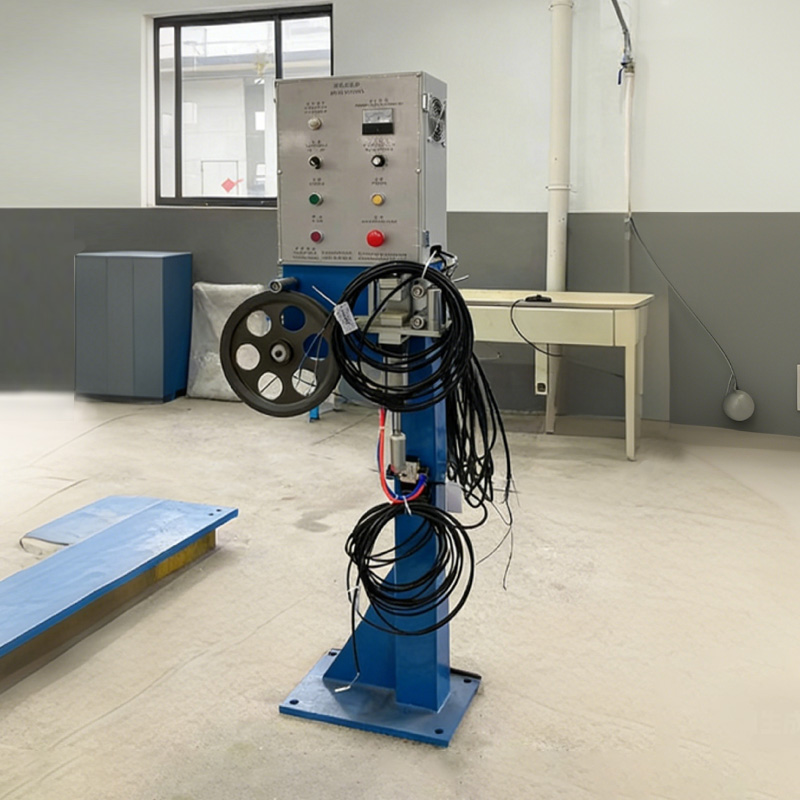 স্থিতিশীল ঘুর জন্য তারের তারের টান নিয়ন্ত্রণ সিস্টেম আনুষঙ্গিক সিস্টেম যা স্ট্রেচিং, ঢিলেঢালা মোড়ক এবং বিশৃঙ্খলা রোধ করতে উইন্ডিংয়ের সময় তারের টান নিয়ন্ত্রণ করে, সামঞ্জস্যপূর্ণ তারের গুণমানকে সমর্থন করে। পণ্য দেখুন →
এলএলডিপিই ভলিউম আসলে কোথায় যায়
কেবল এবং তার হল বিশ্বব্যাপী এলএলডিপিই খরচের একটি বাস্তব কিন্তু ছোট স্লাইস। সেই প্রেক্ষাপটটি গুরুত্বপূর্ণ যখন একটি সরবরাহকারী গ্রেড পরিবর্তন করে, ক্ষমতা পুনরায় বরাদ্দ করে, বা যখন একটি উদ্ভিদ চলচ্চিত্র প্রযোজকদের বিরুদ্ধে রজন বরাদ্দ নিয়ে আলোচনা করে।
- ফিল্ম এবং প্যাকেজিং, প্রসারিত এবং কৃষি ফিল্ম সহ: প্রায় 62 শতাংশ
- ইনজেকশন ছাঁচ করা নিবন্ধ: প্রায় 12 শতাংশ
- ঘূর্ণনশীল ছাঁচনির্মাণ: প্রায় 9 শতাংশ
- তারের এবং তারের নিরোধক, জ্যাকেটিং এবং যৌগ: প্রায় 7 শতাংশ
- পাইপ, নালী এবং অন্যান্য এক্সট্রুশন: প্রায় 5 শতাংশ
- মাস্টারব্যাচ, আঠালো এবং বিবিধ: প্রায় 5 শতাংশ
নির্বাচন এবং স্টার্ট-আপ সিকোয়েন্স
অপারেশনের একটি পুনরাবৃত্তিযোগ্য ক্রম পরিবর্তনকে স্ক্র্যাপ রানে পরিণত হতে রাখে।
- লটের জন্য প্রকৃত DSC বক্ররেখা টানুন, শুধু ডেটাশীট পিক নয়, এবং সূচনা তাপমাত্রা নিশ্চিত করুন।
- শেষ ব্যবহারের সাথে ঘনত্ব এবং কমনোমারের সাথে মিল: 0.920 g/cm³ এর কাছাকাছি নমনীয় জ্যাকেট গ্রেড, 0.935 g/cm³ পর্যন্ত শক্ত নির্মাণ।
- পরিমাপ করা শুরুর নিচে ফিড জোন 40 থেকে 50 °C সেট করুন, তারপর ধাপে ধাপে কম্প্রেশন এবং মিটারিং জোন বাড়ান।
- রেখার গতি স্পর্শ করার আগে অন্তত দশ মিনিটের জন্য গলিত তাপমাত্রা এবং গলিত চাপ স্থির রাখুন।
- প্রথম ত্রিশ মিনিটের মধ্যে একটি স্পার্ক টেস্ট বা জেল গণনা দিয়ে দেয়ালের গুণমান যাচাই করুন, যখন মেশিনটি এখনও তাপীয়ভাবে প্রসারিত হচ্ছে।
- ব্যারেল প্রোফাইল, গলিত তাপমাত্রা এবং রজন সংখ্যা একসাথে রেকর্ড করুন যাতে পরবর্তী অভিন্ন কাজ একটি পরিচিত বিন্দু থেকে শুরু হয়।
পরীক্ষা, রক্ষণাবেক্ষণ এবং কমপ্লায়েন্স নোট
গলনাঙ্কের তথ্য শুধুমাত্র উপযোগী যদি পরিমাপ বিশ্বাসযোগ্য হয়। 156.6 ডিগ্রি সেলসিয়াস তাপমাত্রায় ইন্ডিয়াম দিয়ে DSC সেলকে পুনরায় ক্যালিব্রেট করুন এবং বছরে অন্তত একবার বেসলাইনটি যাচাই করুন, কারণ একটি প্রবাহিত কোষ ধ্রুবক প্রতিটি রিপোর্ট করা শিখরকে একটি বা দুই ডিগ্রি করে পরিবর্তন করে। ব্যারেল থার্মোকলগুলি একই মনোযোগের দাবি রাখে: একটি মিটারিং জোনে একটি পাঁচ-ডিগ্রি ত্রুটি বেশিরভাগ রজন লট বৈচিত্র্যের চেয়ে বাস্তব প্রোফাইলকে বেশি পরিবর্তন করে।
স্টোরেজ সোজা। এলএলডিপিই হাইগ্রোস্কোপিক নয় এবং সাধারণত শুকানোর প্রয়োজন হয় না, তবে এটিকে ইউভি থেকে এবং পিভিসি-র সাথে ক্রস-দূষণ থেকে সুরক্ষার প্রয়োজন হয়, যা সরাসরি ফ্লাশের পরিবর্তে পরিবর্তনের সময় একটি সঠিক শুদ্ধকরণ যৌগ প্রয়োজন। তারের পণ্যগুলির জন্য, গলে যাওয়া ডেটা ইনকামিং পরিদর্শন এবং লট ট্রেসেবিলিটি সমর্থন করে, যখন সমাপ্ত আইটেমটিকে এখনও তার স্পার্ক, প্রসার্য এবং প্রসারণ পরীক্ষায় উত্তীর্ণ হতে হবে।
প্রক্রিয়ার দিক থেকে, গলিত চাপের প্রবণতা, মোটর লোড এবং জেল গণনাগুলির রুটিন চেকগুলি গ্রাহকের কাছে পৌঁছানোর আগে গলে যাওয়ার সমস্যাগুলি ধরতে পারে। যেখানে লাইনগুলি প্রতিস্থাপনের পরিবর্তে আপগ্রেড করা হচ্ছে, একটি পর্যালোচনা করা এক্সট্রুডার সেটআপ একটি নতুন স্ক্রু থেকে বেশি মূল্যবান হতে পারে এবং একটি উচ্চ-দক্ষতা PE এবং PVC তারের এক্সট্রুডার গাইড সেই পর্যালোচনার সাথে আসা ব্যবহারিক চেকগুলিকে কভার করে৷৷